

การออกแบบ HPDC: คู่มือปฏิบัติสำหรับการออกแบบแม่พิมพ์หล่อแรงดันสูง
 2026.11.02
 ข่าวอุตสาหกรรม
การหล่อด้วยแรงดันสูงมีชื่อเสียงว่าเป็นกระบวนการที่มีรูปร่างใกล้เคียงตาข่าย ซึ่งทำให้ดูเหมือนงานจริงส่วนใหญ่เกิดขึ้นภายในเครื่องจักร ในความเป็นจริง คุณลักษณะด้านคุณภาพเกือบทุกประการของการหล่อ ตั้งแต่รูปแบบการเติมและความพรุน ไปจนถึงความเรียบและอายุการใช้งานของเครื่องมือ จะถูกล็อคไว้ในขั้นตอนการออกแบบ การออกแบบ HPDC นั้นมีระเบียบวินัยในการตัดสินใจเหล่านั้นอย่างจงใจ: รูปทรงของชิ้นส่วนควรเป็นอย่างไร โลหะจะเคลื่อนที่ผ่านโพรงได้อย่างไร ความร้อนจะไปที่ใด และเครื่องมือจะเปิด ดีดออก และอยู่รอดได้ไม่กี่แสนรอบอย่างไร
คู่มือนี้จะอธิบายวิธีการทำงานที่ Debang Mold ซึ่งเป็นผู้ผลิตแม่พิมพ์ฉีดหล่อและแม่พิมพ์หล่อแบบ OEM ในเมืองหนิงโป ประเทศจีน ซึ่งดำเนินโครงการ HPDC มาตั้งแต่ปี 1991 คู่มือนี้เขียนขึ้นสำหรับวิศวกรและผู้ซื้อที่ต้องการทำความเข้าใจว่าการออกแบบแม่พิมพ์หล่อที่ดีมีลักษณะอย่างไร และเหตุใดเครื่องมือบางอย่างจึงทำงานอย่างเงียบๆ เป็นเวลาหลายปี ในขณะที่เครื่องมืออื่นๆ ต่อสู้กับผู้ปฏิบัติงานตั้งแต่ครั้งแรกที่ยิง
คู่มือนี้ครอบคลุมถึงอะไรบ้าง
- การออกแบบชิ้นส่วนและการออกแบบแม่พิมพ์เข้ากันได้อย่างไรในโปรเจ็กต์เดียว
- ลำดับทีละขั้นตอนตั้งแต่การพิมพ์ชิ้นส่วนไปจนถึงการถอดเครื่องมือ
- กฎเรขาคณิตสำหรับผนัง ร่าง ซี่โครง และบอส
- การตัดสินใจเกี่ยวกับ gating, overflow และ venting
- รูปแบบการทำความเย็นและความสมดุลของความร้อน
- การเลือกโลหะผสมจะปรับเปลี่ยนรูปร่างของเครื่องมืออย่างไร ไม่ใช่แค่ชิ้นส่วนเท่านั้น
- ข้อผิดพลาดในการออกแบบที่ปรากฏในเกือบทุกรีวิว
การออกแบบ HPDC ครอบคลุมถึงอะไรจริงๆ
ผู้คนใช้วลีการออกแบบ HPDC เพื่อหมายถึงสองสิ่งที่เกี่ยวข้องกันแต่ต่างกัน: การออกแบบตัวหล่อ และการออกแบบแม่พิมพ์ที่ผลิตมัน ทั้งสองเรื่องและไม่สามารถเสร็จสิ้นได้หากไม่มีสิ่งอื่น
การออกแบบการหล่อ มักเรียกว่าการออกแบบชิ้นส่วนหรือการออกแบบเพื่อการผลิต โดยทำงานบนรูปทรงเรขาคณิตที่ลูกค้าต้องการ นั่นหมายถึงส่วนของผนังที่หนาพอที่จะเติมแต่บางพอที่จะทำให้เย็นลง มุมร่างที่ทำให้ชิ้นส่วนหลุดออกมา เนื้อที่กระจายความเค้น และคุณสมบัติที่สามารถตัดเฉือนได้โดยไม่ต้องเปิดรูพรุนใต้ผิวดิน
การออกแบบแม่พิมพ์เปลี่ยนรูปทรงเรขาคณิตนั้นให้เป็นฮาร์ดแวร์: โครงร่างเส้นแบ่งและโพรง ระบบ gating และ runner กลยุทธ์การไหลล้นและการระบายอากาศ วงจรระบายความร้อน โครงร่างตัวดีด ตัวสไลด์และแกน และความคลาดเคลื่อนที่ร้านขายเครื่องมือต้องรับ นอกจากนี้ยังเป็นการออกกำลังกายทางเศรษฐกิจ เครื่องมือที่มีสองช่อง สี่ช่อง และบล็อกสุญญากาศมีราคาสูงกว่าเครื่องมือช่องเดียวอย่างเห็นได้ชัดด้วยการดึงตรงแบบธรรมดา และราคาชิ้นส่วนจะต้องพิสูจน์ความแตกต่างดังกล่าวตลอดอายุการใช้งานของโปรแกรม
ในโครงการส่วนใหญ่ทั้งสองจะทับซ้อนกันอย่างต่อเนื่อง การเปลี่ยนร่างหนึ่งระดับในแบบจำลองชิ้นส่วนสามารถดึงสไลด์ออกจากแม่พิมพ์ได้ การเพิ่มบอสตัวเล็กอาจต้องใช้หมุดดีดตัวพิเศษ การกลับไปกลับมาซึ่งทำตั้งแต่เนิ่นๆ และบนหน้าจอ แทนที่จะทำช้าและทำด้วยเหล็ก คือจุดที่คุณค่าของการออกแบบ HPDC ตั้งอยู่อย่างแท้จริง
ลำดับการออกแบบทีละขั้นตอน
ทุกโปรเจ็กต์มีนิสัยแปลกๆ ของตัวเอง แต่ลำดับพื้นฐานนั้นสอดคล้องกัน ที่ร้านเรามักจะเป็นแบบนี้ครับ
- การตรวจสอบการทำงานของการพิมพ์ชิ้นส่วน ส่วนประกอบทำหน้าที่อะไร พื้นผิวใดที่มีความสำคัญ ต้องการน้ำหนัก การปิดผนึก หรือความร้อนแบบใด
- การเลือกโลหะผสมและเครื่องจักร โลหะผสมจะกำหนดอุณหภูมิการเท ความลื่นไหล และการหดตัว เครื่องจะตั้งค่าแรงล็อค ความจุช็อต และขนาดแท่น
- เส้นแบ่งและร่าง เส้นแบ่งถูกจัดตำแหน่งเพื่อให้ชิ้นส่วนคงอยู่ในครึ่งหนึ่ง หลีกเลี่ยงการตัดส่วนล่าง และเส้นพยานที่มองเห็นได้ตกลงไปในบริเวณที่ยอมรับได้
- ความหนาและการเปลี่ยนแปลงของผนัง ผนังที่สม่ำเสมอและการเปลี่ยนผ่านอย่างค่อยเป็นค่อยไปจะถูกสร้างขึ้นก่อนที่งานรั้วจะเริ่มต้นขึ้น
- เค้าโครงประตูและทางวิ่ง ตำแหน่งประตู พื้นที่ประตู และเวลาเติมเป้าหมายจะคำนวณโดยพิจารณาจากปริมาตรของโพรงและความหนาของผนัง
- การออกแบบล้นและการระบายอากาศ อากาศจะต้องออกไปอย่างรวดเร็วเท่าที่โลหะเข้าไป ดังนั้นจึงมีการวางแผนการล้น ช่องระบายอากาศ และระบบช่วยสุญญากาศหากจำเป็นร่วมกับประตู
- เค้าโครงวงจรทำความเย็น วางช่อง แผ่นกั้น และฟองอากาศเพื่อดึงความร้อนออกจากส่วนที่หนาก่อน
- การดีดออก สไลด์ และแกน ตำแหน่งตัวกระทุ้ง ทิศทางการเลื่อน และแรงดึงของแกนถูกกำหนดด้วยร่างที่ช่วยให้สามารถคลายออกได้อย่างหมดจด
- การจำลองและการทบทวนเครื่องมือ มีการตรวจสอบพฤติกรรมการเติม การแข็งตัว และความร้อน จากนั้นจึงปล่อยแบบเครื่องมือสำหรับการผลิต
- การทดลอง การสุ่มตัวอย่าง และการวนซ้ำ ช็อตแรกยืนยันหรือแก้ไขสมมติฐาน และบันทึกการออกแบบได้รับการอัปเดตสำหรับการผลิต
ขั้นตอนที่สามถึงแปดคือจุดที่ต้นทุนการผลิตส่วนใหญ่ได้รับการตัดสินใจอย่างเงียบๆ เครื่องมือที่ใช้งานง่ายมักเป็นเครื่องมือที่ได้รับการระบุไว้อย่างระมัดระวังในขั้นตอนเหล่านี้
กฎเรขาคณิตที่ตัดสินว่าเครื่องมือทำงานได้ดีหรือไม่
กฎการออกแบบบางข้อนั้นเก่า ผ่านการทดสอบแล้ว และคุ้มค่าที่จะปฏิบัติตาม เว้นแต่จะมีเหตุผลเฉพาะเจาะจงที่ไม่ควรทำ ตารางด้านล่างสรุปแนวทางที่เราเข้าถึงบ่อยที่สุดเกี่ยวกับการหล่ออะลูมิเนียมและสังกะสีสำหรับการใช้งานด้านยานยนต์และอุตสาหกรรม
| คุณสมบัติ | แนวทางทั่วไป | ทำไมมันถึงสำคัญ |
|---|---|---|
| ผนังขั้นต่ำอลูมิเนียม | 1.2 ถึง 2.5 มม | ผนังที่บางกว่าจะเต็มเร็วแต่แข็งตัวเร็วและอาจเติมได้สั้น |
| ผนังขั้นต่ำสังกะสี | 0.6 ถึง 1.5 มม | สังกะสีจะไหลต่อไปที่อุณหภูมิต่ำกว่า ทำให้ได้รายละเอียดที่ละเอียด |
| การเปลี่ยนแปลงของผนัง | ค่อยเป็นค่อยไป ลดลงอย่างน้อย 3 เท่าของการเปลี่ยนแปลง | การเปลี่ยนแปลงอย่างกะทันหันทำให้เกิดจุดร้อน ความพรุนจากการหดตัว และการบิดเบี้ยว |
| ร่างพื้นผิวด้านนอก | ต่ำสุด 1 ถึง 2 องศา | ลดแรงดีดออก การขูดขีด และการสึกหรอของดาย |
| ร่าง รูคว้านแกน และซี่โครงลึก | 2 ถึง 5 องศา | โลหะหดตัวลงบนแกน คุณสมบัติที่ลึกกว่าจึงต้องมีแรงร่างมากขึ้น |
| รัศมีมุมด้านใน | อย่างน้อย 0.5 เท่าของผนังที่อยู่ติดกัน | ปรับปรุงการไหลของโลหะและลดความเข้มข้นของความเครียด |
| ความหนาของซี่โครง | 0.6 ถึง 0.8 เท่าของผนังระบุ | ป้องกันรอยจมบนพื้นผิวด้านตรงข้าม |
| ความหนาของผนังบอส | ประมาณ 0.75 เท่าของกำแพงหลัก | ส่วนหนาที่แยกออกมาจะเย็นตัวสุดท้ายและดึงรูพรุน |
| สต็อกเครื่องจักร | 0.3 ถึง 0.8 มม. ต่อพื้นผิว | สต็อกส่วนเกินจะมีค่าใช้จ่ายตามรอบเวลาและอาจเผยให้เห็นช่องว่างใต้ผิวดิน |
มุมโค้งมนมีความสำคัญมากกว่าที่นักออกแบบหลายคนคาดหวัง มุมภายในที่แหลมคมเป็นตัวกระตุ้นให้เกิดความเครียดในชิ้นงานที่เสร็จแล้วและตัวดักความร้อนในแม่พิมพ์ ในขณะที่รัศมีประมาณครึ่งหนึ่งของความหนาของผนังก็เพียงพอที่จะทำให้ทั้งสองทำงาน
Gating, ล้นและการระบายอากาศ
ระบบเกตเป็นส่วนหนึ่งของการออกแบบ HPDC ที่ได้รับความสนใจมากที่สุดหลังจากเกิดข้อบกพร่อง ซึ่งเป็นเหตุผลว่าทำไมจึงคุ้มค่าที่จะแก้ไขให้ถูกต้องในครั้งแรก เป้าหมายนั้นตรงไปตรงมา: เติมโพรงอย่างรวดเร็วและราบรื่น ให้ด้านหน้าของโลหะเคลื่อนที่ไปในทิศทางเดียว และปล่อยให้โลหะชิ้นสุดท้ายที่มาถึงเสร็จสิ้นการเดินทางในลักษณะล้นแทนที่จะอยู่ภายในผนังโครงสร้าง
ในทางปฏิบัตินั่นหมายถึงการเลือกพื้นที่ประตูเทียบกับเวลาเติมและปริมาตรของช่องที่ต้องการ โดยมุ่งเป้าไปที่ความเร็วประตูที่ทำให้โลหะเป็นอะตอมโดยไม่ทำลายผนังของช่อง และควบคุมการไหลจากส่วนที่หนาไปสู่ส่วนที่บางแทนที่จะไหลย้อนกลับ ในกรณีที่ชิ้นส่วนมีโหนดหนาหลายจุด มักจำเป็นต้องมีประตูแต่ละบานและส่วนล้นเพื่อให้แต่ละโหนดมีการจ่ายโลหะของตัวเองและมีเส้นทางให้อากาศระบายออกมาเป็นของตัวเอง
การระบายอากาศสมควรได้รับความสนใจเท่าเทียมกัน อากาศที่ติดอยู่ในช่องจะทำให้เกิดรูพรุน ตุ่มพอง และอากาศที่เติมไม่ครบถ้วน และอากาศที่ไม่สามารถเล็ดลอดผ่านช่องระบายอากาศได้มักจะถูกกำจัดออกโดยใช้ระบบสุญญากาศ เครื่องมือที่มีการระบายอากาศที่ดียังทำงานที่แรงดันการฉีดที่ต่ำกว่า ซึ่งช่วยยืดอายุการใช้งานของแม่พิมพ์ สำหรับชิ้นส่วนที่มีข้อกำหนดด้านความสมบูรณ์ภายในที่เข้มงวด สุญญากาศรวมกับรูปแบบการไหลล้นที่สมดุลมักจะมีประสิทธิภาพเหนือกว่าประตูที่หนากว่าด้วยตัวมันเอง
สมดุลความร้อนและการระบายความร้อน
การระบายความร้อนเป็นส่วนที่ช้าที่สุดของวงจรและเป็นหนึ่งในอิทธิพลที่สำคัญที่สุดต่ออายุการใช้งานของแม่พิมพ์ หากเครื่องมือเย็นลงไม่สม่ำเสมอ พื้นที่หนึ่งของโพรงจะยังคงร้อนอยู่ ส่วนโค้งงอไปทางด้านนั้น และผู้ปฏิบัติงานจะชดเชยด้วยสเปรย์ฉีดพิเศษ ซึ่งจะดึงสมดุลทางความร้อนออกนอกแนว
รูปแบบการระบายความร้อนที่ดีเริ่มต้นจากชิ้นส่วน การป้อนความร้อนจะเป็นไปตามความหนาของส่วน ดังนั้นโหนดที่หนาที่สุดจึงต้องมีการระบายความร้อนมากที่สุด และต้องการให้ใกล้กับช่องมากที่สุด โดยปกติช่องจะถูกวางไว้ที่ระยะห่างจากพื้นผิวของช่องประมาณสองถึงสามเส้นผ่านศูนย์กลางของช่อง และช่องเหล่านี้จะขนานกับพื้นผิวของช่องแทนที่จะข้ามช่องนั้น แกนลึกและหมุดเรียวจะถูกระบายความร้อนด้วยแผ่นกั้นหรือบับเบิลเซอร์ และสไลด์จะถูกระบายความร้อนแยกกันเพื่อไม่ให้เกิดการยึดติด
โลหะผสมสังกะสี ประมาณ 390 องศาเซลเซียส
อลูมิเนียมอัลลอยด์ ประมาณ 600 °C
โลหะผสมแมกนีเซียม ประมาณ 630 องศาเซลเซียส
แผนภูมิด้านบนเปรียบเทียบอุณหภูมิการเทโดยทั่วไปของโลหะผสมทั้งสามตระกูล ยิ่งอุณหภูมิสูงขึ้น ความเครียดจากความร้อนที่เหล็กแม่พิมพ์ดูดซับในทุกรอบก็จะมากขึ้น ซึ่งเป็นเหตุผลหนึ่งที่ทำให้เครื่องมือสังกะสีมักจะมีอายุการใช้งานยาวนานกว่าเครื่องมืออะลูมิเนียมที่มีความซับซ้อนใกล้เคียงกัน
ความเหนื่อยล้าจากความร้อนแทนที่จะสึกหรอคือสิ่งที่มักจะทำให้อายุการใช้งานของแม่พิมพ์สิ้นสุดลง รอยแตกร้าวเริ่มต้นที่มุมภายในที่แหลมคมและที่ขอบของช่องระบายความร้อน จากนั้นจะขยายใหญ่ขึ้นจนกระทั่งปรากฏบนพื้นผิวการหล่อ รัศมีที่ราบรื่น ระยะห่างของช่องสัญญาณที่เหมาะสม และการอุ่นเครื่องที่สม่ำเสมอ ล้วนทำให้ช่วงเวลานั้นล่าช้า
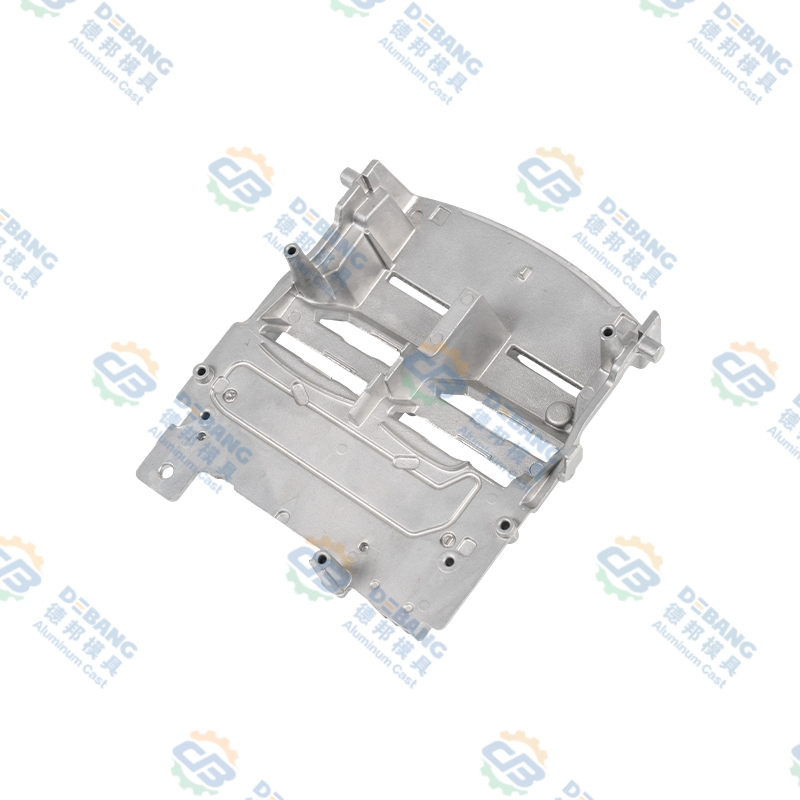 ฮีทซิงค์ไฟส่องสว่างยานยนต์อะลูมิเนียมหล่อขึ้นรูป ฮีทซิงค์ไฟส่องสว่างในรถยนต์อะลูมิเนียมหล่อขึ้นรูปพร้อมครีบความหนาแน่นสูง ช่องระบายอากาศ และโครงสำหรับการจัดการความร้อน LED และการกระจายความร้อนที่เสถียร ดูผลิตภัณฑ์ →
Alloy Choice เปลี่ยนแปลงเครื่องมืออย่างไร
โลหะผสมถูกเลือกสำหรับชิ้นส่วน แต่ก็เปลี่ยนเครื่องมือเช่นกัน อะลูมิเนียม สังกะสี และแมกนีเซียมอยู่ในตำแหน่งที่แตกต่างกันมากเมื่อพูดถึงอุณหภูมิในการเท ความลื่นไหล ความสามารถของผนัง และการสึกหรอของแม่พิมพ์ และการออกแบบที่ใช้งานอย่างสวยงามในครอบครัวหนึ่งอาจไม่ประหยัดในอีกครอบครัวหนึ่ง
| ครอบครัวอัลลอยด์ | อุณหภูมิการเท | ช่วงผนัง | ผลกระทบของเครื่องมือ |
|---|---|---|---|
| อะลูมิเนียม (ADC12, A380, A360) | 580 ถึง 620 องศาเซลเซียส | 1.2 ถึง 4 มม | โหลดความร้อนสูง เหล็กกล้าเครื่องมือ H13 ระบายความร้อนได้ดี แข็งแรงต่อน้ำหนักได้ดี |
| สังกะสี (ซามัก 3, ซามัก 5) | 385 ถึง 420 องศาเซลเซียส | 0.6 ถึง 3 มม | อายุการใช้งานของแม่พิมพ์ยาวนานขึ้น รายละเอียดดีเยี่ยม และผนังบาง เหมาะสำหรับชิ้นส่วนที่ชุบ |
| แมกนีเซียม (AZ91D, AM60) | 600 ถึง 650 องศาเซลเซียส | 1.0 ถึง 3 มม | การป้องกันและการเกทหลอมอย่างระมัดระวัง ความหนาแน่นต่ำสุด การควบคุมกระบวนการที่เข้มงวด |
อะลูมิเนียมเป็นค่าเริ่มต้นสำหรับชิ้นส่วนโครงสร้างและระบายความร้อน เช่น ตัวเรือน ฮีทซิงค์ ขายึด และส่วนประกอบระบบขับเคลื่อน และของเรา คู่มือทางเทคนิคเกี่ยวกับส่วนประกอบอะลูมิเนียมหล่อ เจาะลึกลงไปถึงจุดที่ครอบครัวทำผลงานได้ดีที่สุด สังกะสีมักถูกเลือกสำหรับชิ้นส่วนขนาดเล็ก แม่นยำ หรือตกแต่ง ซึ่งผนังบางและพื้นผิวมีความสำคัญมากกว่าน้ำหนัก แมกนีเซียมเป็นตัวเลือกที่เบาที่สุด และโดยปกติจะสงวนไว้สำหรับตัวเรือนที่ไวต่อน้ำหนัก โดยมีการควบคุมที่เข้มงวดยิ่งขึ้นเกี่ยวกับการจัดการและการกั้นโลหะหลอม
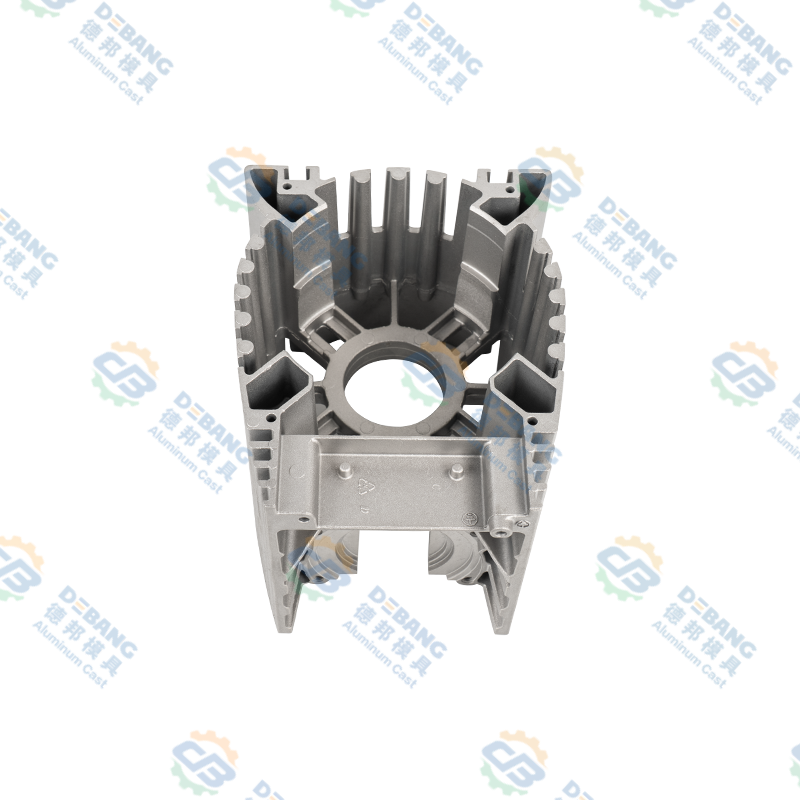 เครื่องยนต์อะลูมิเนียมหล่อและตัวเรือนตัวควบคุม เครื่องยนต์อะลูมิเนียมหล่อขึ้นรูปในตัวหรือตัวเรือนตัวควบคุมพร้อมครีบกระจายความร้อน จุดยึด และความแข็งแกร่งสำหรับการปกป้องส่วนประกอบภายใต้การสั่นสะเทือน ดูผลิตภัณฑ์ →
การดีดออก การสไลด์ และการดึงแกน
การออกแบบการดีดออกไม่สวยงามและเด็ดขาด หมุดกระทุ้งจะถูกวางไว้ในตำแหน่งที่การหล่อมีความแข็ง ตรงมุมและตามโครง และจะมีขนาดเพื่อให้แรงกดในพื้นที่ต่ำพอที่จะไม่ทำเครื่องหมายบนพื้นผิวเครื่องสำอาง แผ่นดีดตัวออกมามีความสมดุลเพื่อให้ชิ้นส่วนออกจากแกนตรง แทนที่จะเอียงและลากไปด้านใดด้านหนึ่ง
สไลด์และคอร์เพิ่มความสามารถและต้นทุนในเวลาเดียวกัน สไลด์ทุกอันต้องมีร่างของตัวเอง การระบายความร้อนของตัวเอง และพื้นผิวที่สึกหรอของมันเอง และทุกๆ คอร์จำเป็นต้องมีความเรียวเพียงพอสำหรับการหล่อแบบหดตัวเพื่อปล่อยออกมาอย่างหมดจด สไลด์ไฮดรอลิกจะใช้ในกรณีที่การเคลื่อนที่เป็นเวลานานหรือในกรณีที่สไลด์ต้องเคลื่อนที่โดยอิสระจากช่องเปิดของแม่พิมพ์ ในขณะที่สไลด์เชิงกลจะมีราคาถูกกว่าและเชื่อถือได้มากในกรณีที่การเคลื่อนไหวทำได้ง่าย
การจำลองและการตรวจสอบก่อนตัดเหล็ก
ขณะนี้การจำลองถือเป็นแนวทางปฏิบัติมาตรฐานก่อนที่จะตัดเหล็กบนชิ้นส่วนใดๆ ที่มีผนังบาง ซับซ้อนทางเรขาคณิต หรือเกี่ยวข้องกับความปลอดภัย การจำลองการเติมจะแสดงให้เห็นว่าด้านหน้าโลหะแตกหรือไม่ ด้านหน้าทั้งสองมาบรรจบกันด้วยการเชื่อมเย็น และบริเวณที่อากาศมีแนวโน้มที่จะติดอยู่หรือไม่ การวิเคราะห์การแข็งตัวและความร้อนเผยให้เห็นจุดร้อนและคาดการณ์ว่าความพรุนของการหดตัวจะปรากฏที่ใด การวิเคราะห์การบิดเบี้ยวจะประมาณว่าชิ้นส่วนจะบิดเบี้ยวมากน้อยเพียงใดหลังจากการดีดออกและการเย็นตัวลง
ผลลัพธ์ไม่ใช่การคาดการณ์ที่สมบูรณ์แบบ แต่เป็นตัวกรองที่มีประโยชน์มาก การเพิ่มโอเวอร์โฟลว์หรือเปลี่ยนตำแหน่งเกตในการจำลองมีราคาถูกกว่าการเชื่อมและเครื่องจักร Die Insert ใหม่มาก เมื่อการจำลองและประสบการณ์ไม่ตรงกัน เรามักจะเชื่อถือประสบการณ์ในตำแหน่งเกตและการจำลองบนสมดุลความร้อน จากนั้นจึงตรวจสอบทั้งสองอย่างเมื่อทดลอง
ข้อผิดพลาดทั่วไปในการออกแบบ HPDC ที่เรามองหาเป็นอันดับแรก
หลังจากตรวจสอบการออกแบบมากพอ ปัญหาเดียวกันก็ปรากฏขึ้นอีกครั้ง สิ่งเหล่านี้คือสิ่งที่เราตรวจสอบก่อนสิ่งอื่นใด
- ส่วนของผนังที่ไม่สม่ำเสมอ โดยเฉพาะปมหนาที่อยู่ติดกับผนังบาง
- ไม่มีร่างบนซี่โครงลึกหรือรูคว้าน หรือใช้ร่างผิดทิศทาง
- ประตูที่วางอยู่บนพื้นผิวที่มองเห็นได้หรือเล็งตรงไปที่ผนังบางๆ
- ระบบระบายความร้อนที่ออกแบบมาสำหรับฝาครอบเพียงครึ่งเดียวเท่านั้น ทำให้ครึ่งหนึ่งของตัวเป่าร้อน
- มุมภายในที่คมชัดทั้งในการหล่อและเม็ดมีด
- ความคลาดเคลื่อนขณะหล่อที่ไม่สมจริง โดยเฉพาะความเรียบและความร่วมแกน
- สต็อกการตัดเฉือนส่วนเกินที่เพิ่มต้นทุนและทำให้เกิดรูพรุน
- หมุดอีเจ็คเตอร์วางอยู่บนใบหน้าซีลหรือบนพื้นผิวที่จะทาสี
- การออกแบบเครื่องมือเสร็จสิ้นโดยไม่ต้องมีแผนการทดลองหรือเส้นทางที่กำหนดไว้สำหรับการแก้ไข
เราเข้าถึงการออกแบบ HPDC ที่ Debang Mould อย่างไร
เราสร้างเครื่องมือหล่อแบบตายตัวใน Ningbo ตั้งแต่ปี 1991 และวิธีการทำงานไม่ได้เปลี่ยนแปลงไปมากนักในช่วงเวลานั้น: ทำความเข้าใจฟังก์ชัน ออกแบบเครื่องมือรอบๆ โลหะ และให้ทีมงานเดิมรับผิดชอบตั้งแต่การดึงครั้งแรกไปจนถึงส่วนการผลิต
ความต่อเนื่องนั้นสำคัญเพราะการออกแบบและการผลิตอยู่ในอาคารเดียวกัน การออกแบบและการผลิตแม่พิมพ์ การหล่อแบบตายตัว การทำงานขั้นที่สอง การตัดเฉือนที่มีความแม่นยำ การปรับสภาพพื้นผิว และการประกอบขั้นสุดท้ายเป็นห่วงโซ่เดียวแทนที่จะเป็นซัพพลายเออร์ที่แยกจากกัน ซึ่งจะทำให้วงจรระหว่างการตัดสินใจออกแบบและผลที่ตามมาสั้นลง ของเรา การควบคุมคุณภาพ กระบวนการทำงานควบคู่ไปกับโครงการเครื่องมือแทนที่จะดำเนินการหลังจากนั้น โดยมีรายงานเชิงมิติเกี่ยวกับตัวอย่างแรกและบันทึกกระบวนการที่เก็บไว้ตลอดอายุของโปรแกรม
ชิ้นส่วนที่เราผลิตบ่อยที่สุดเป็นไปตามห่วงโซ่อุปทานของยานยนต์: ส่วนประกอบระบบไฟส่องสว่างและการจัดการความร้อน ชิ้นส่วนระบบปัดน้ำฝน ชิ้นส่วนระบบทำความเย็น ส่วนประกอบคลัตช์และฮาร์ดแวร์ตัวถัง ทำจากอะลูมิเนียม สังกะสี และแมกนีเซียม แต่ละหมวดหมู่เหล่านี้มีนิสัยการออกแบบของตัวเอง ฮีทซิงค์แบบส่องสว่างที่มีครีบบางยาวมีพฤติกรรมแตกต่างอย่างมากจากตัวเรือนมอเตอร์ปัดน้ำฝนที่มีรูแบริ่งโคแอกเซียลสองตัว และเครื่องมือจะต้องสะท้อนความแตกต่างดังกล่าวจากร่างแรก
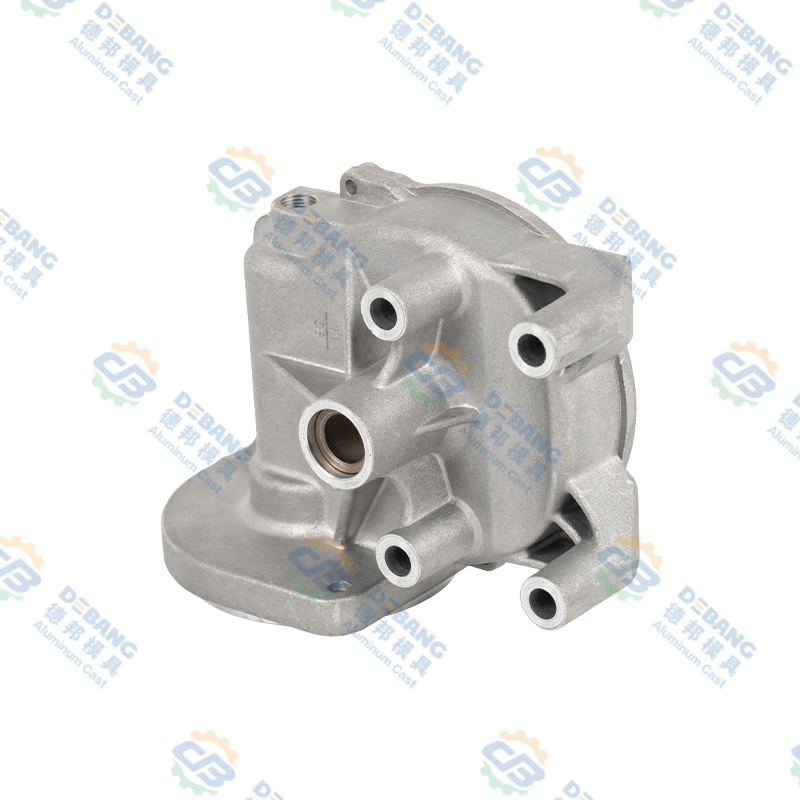 ที่อยู่อาศัยมอเตอร์ปัดน้ำฝนรถยนต์อลูมิเนียมหล่อ โครงสร้างมอเตอร์ปัดน้ำฝนอะลูมิเนียมหล่อขึ้นรูปอย่างแม่นยำ พร้อมผนังที่สม่ำเสมอ พิกัดความเผื่อที่แคบ ความต้านทานการกัดกร่อน และการกระจายความร้อนสำหรับระบบที่ปัดน้ำฝนของรถยนต์ ดูผลิตภัณฑ์ →
คำถามที่พบบ่อยเกี่ยวกับการออกแบบ HPDC
การออกแบบ HPDC คืออะไร?
การออกแบบ HPDC ครอบคลุมสองสิ่งที่เชื่อมโยงกัน: การออกแบบตัวหล่อ รวมถึงผนัง กระแสลม รัศมี และพิกัดความเผื่อ และการออกแบบแม่พิมพ์ที่ผลิตมัน รวมถึงเส้นแยกส่วน ทางเข้าออก น้ำล้น การระบายความร้อน การดีดออก และสไลด์ ทั้งสองอย่างนี้ได้รับการพัฒนาร่วมกันเนื่องจากการตัดสินใจเกี่ยวกับรูปทรงส่วนใหญ่มีผลกระทบโดยตรงต่อเครื่องมือ
ความหนาของผนังขั้นต่ำสำหรับการหล่อด้วยแรงดันสูงคือเท่าใด?
สำหรับอะลูมิเนียม ค่าขั้นต่ำในทางปฏิบัติมักจะอยู่ที่ประมาณ 1.2 มม. โดยชิ้นส่วนในการผลิตส่วนใหญ่จะอยู่ระหว่าง 1.5 มม. ถึง 3 มม. สังกะสีสามารถเจือจางลงได้ประมาณ 0.6 มม. สำหรับชิ้นส่วนขนาดเล็ก เนื่องจากสังกะสีจะไหลต่อไปที่อุณหภูมิต่ำกว่า การที่ค่าต่ำกว่าช่วงเหล่านี้เป็นไปได้ แต่จะทำให้กรอบเวลากระบวนการแคบลง และเพิ่มความเสี่ยงต่อเศษเหล็ก
ชิ้นส่วน HPDC ต้องการร่างเท่าใด
หนึ่งถึงสององศาเป็นเรื่องปกติสำหรับผนังด้านนอก รูที่คว้านแกน ซี่ร่องลึก และคุณสมบัติใดๆ ก็ตามที่การหล่อหดตัวต้องใช้มากกว่านี้ โดยทั่วไปแล้ว 2-5 องศา ขึ้นอยู่กับข้อกำหนดด้านความลึกและการตกแต่งพื้นผิว
การออกแบบแม่พิมพ์ใช้เวลานานเท่าใด?
สำหรับชิ้นส่วนยานยนต์ที่มีช่องเดียวที่ไม่ซับซ้อน ขั้นตอนการออกแบบมักใช้เวลาสองถึงสี่สัปดาห์รวมทั้งรอบการจำลองและการตรวจสอบจากลูกค้า เครื่องมือหลายสไลด์ที่ซับซ้อนซึ่งมีการปิดผนึกอย่างแน่นหนาหรือข้อกำหนดด้านการมองเห็นใช้เวลานานกว่า ส่วนหนึ่งเป็นเพราะจำเป็นต้องมีการจำลองซ้ำมากขึ้นก่อนที่จะเผยแพร่แบบร่าง
การหล่อแบบตายตัวสามารถผ่านกรรมวิธีทางความร้อนได้หรือไม่?
โดยทั่วไปแล้ว การหล่อแบบอะลูมิเนียมจะไม่ได้รับสารละลายที่อุณหภูมิสูง เนื่องจากก๊าซที่กักขังจะขยายตัวและทำให้พื้นผิวพอง การบรรเทาความเครียดจากอุณหภูมิที่ต่ำกว่าและการรักษาเสถียรภาพเป็นเรื่องปกติ และการหล่อแบบใช้สุญญากาศช่วยปรับปรุงความสมบูรณ์ภายในซึ่งการรักษาความร้อนไม่สามารถแก้ไขได้ในภายหลัง
การจำลองจะคุ้มค่าเมื่อใด?
การจำลองจะคุ้มค่าเมื่อชิ้นส่วนมีผนังบาง มีโหนดหนาหลายจุด มีข้อกำหนดการรั่วไหลหรือความล้าที่เข้มงวด หรือเมื่อเครื่องมือมีราคาแพงพอที่จะทำซ้ำครั้งที่สองซึ่งอาจสร้างความเสียหายได้ สำหรับชิ้นส่วนเรียบง่ายที่มีผนังหนาและมีกระแสลมเพียงพอ การตรวจสอบการออกแบบอย่างรอบคอบอาจเพียงพอแล้ว
มีทั้งแบบหล่อและแบบหล่อมั้ยคะ?
ใช่. เราออกแบบและสร้างเครื่องมือ เรียกใช้ตัวอย่างแรก จากนั้นจัดหาการหล่อการผลิตด้วยการตัดเฉือนขั้นที่สอง การรักษาพื้นผิว และการประกอบตามที่ต้องการ ดังนั้นทีมงานเดียวกันจะยังคงรับผิดชอบต่อส่วนประกอบที่เสร็จสมบูรณ์
การออกแบบ HPDC ถือเป็นวินัยในการตัดสินใจเล็กๆ น้อยๆ ที่ทำตั้งแต่เนิ่นๆ: ระดับของกระแสลมที่นี่ ระดับของกระแสลมที่ไหลออกมาที่นี่ อีกจุดหนึ่งที่ล้นตรงนั้น สายทำความเย็นเคลื่อนเข้าใกล้ช่องมากขึ้น 10 มิลลิเมตร ไม่มีเครื่องมือใดที่ดูน่าทึ่งในการวาดภาพ แต่พวกเขาร่วมกันตัดสินใจว่าเครื่องมือจะทำงานอย่างเงียบ ๆ ในอัตราหลายปีหรือใช้ชีวิตอยู่ในช่องทางการบำรุงรักษา หากคุณยังคงอยู่ในขั้นตอนที่เปิดให้พิมพ์ชิ้นส่วน นั่นคือช่วงเวลาที่ดีที่สุดในการนำผู้สร้างเครื่องมือเข้าสู่การสนทนา และนี่คือการสนทนาที่เราพูดคุยกับลูกค้าบ่อยที่สุด
ข่าวล่าสุด
เรียนรู้เพิ่มเติมเกี่ยวกับข่าวอุตสาหกรรม
ไม่ว่าคุณจะเป็นผู้ซื้อหรือพันธมิตรด้านการพัฒนา เรามุ่งมั่นที่จะมอบโซลูชันที่เชื่อถือได้ให้กับคุณ
ลิงค์ผลิตภัณฑ์
มือถือ
บริการลูกค้า
รับใบเสนอราคา
ติดต่อเรา
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: เลขที่ 1 ถนน Tianxing อุทยานวิทยาศาสตร์และเทคโนโลยี Daqi เขต Beilun เมือง Ningbo มณฑลเจ้อเจียงประเทศจีน
ลิขสิทธิ์ © Zhejiang Debang Intelligent Technology Co., Ltd. สงวนลิขสิทธิ์.
 ผู้ผลิตแม่พิมพ์หล่อ OEM/ODM