

คำจำกัดความและภาพรวมของส่วนประกอบการหล่ออลูมิเนียมโดยตรง
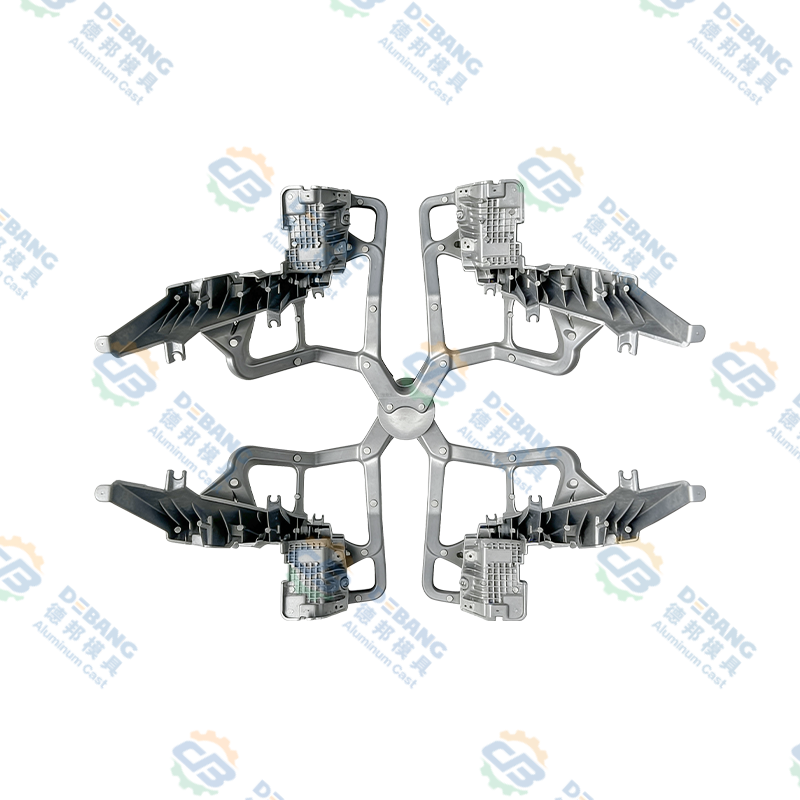
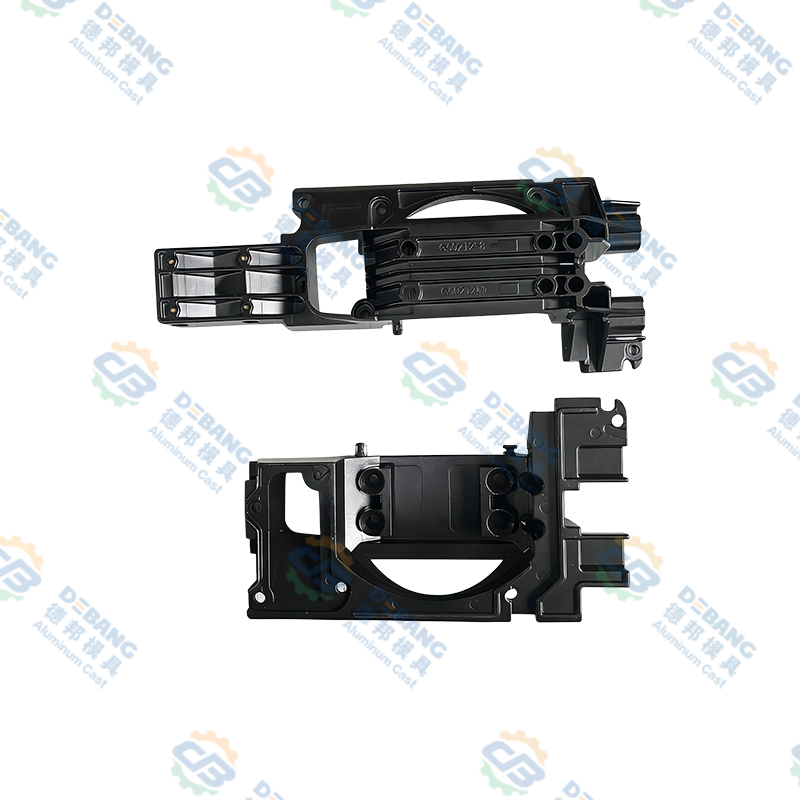
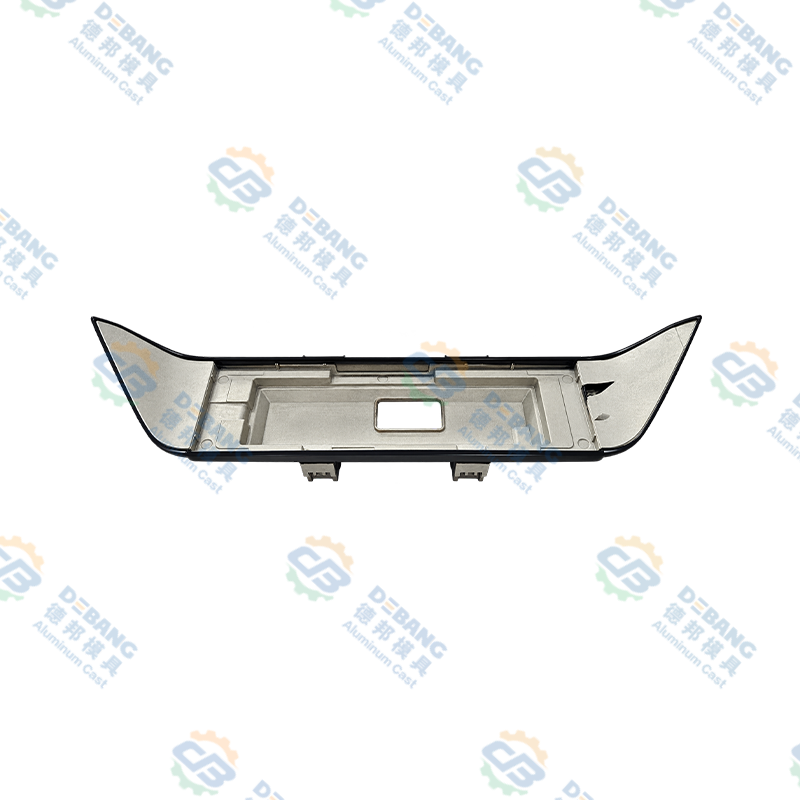
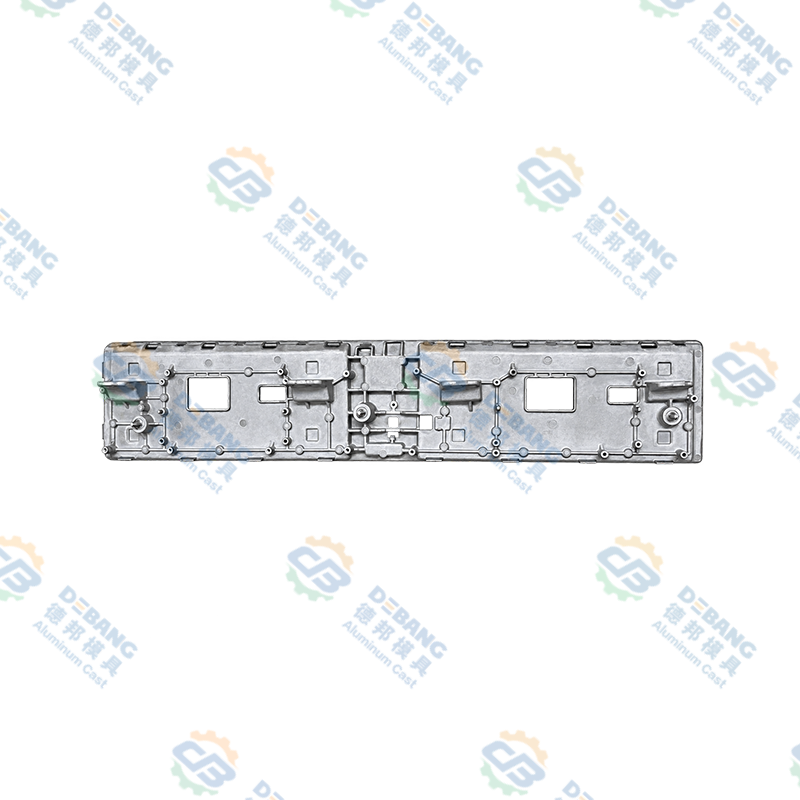
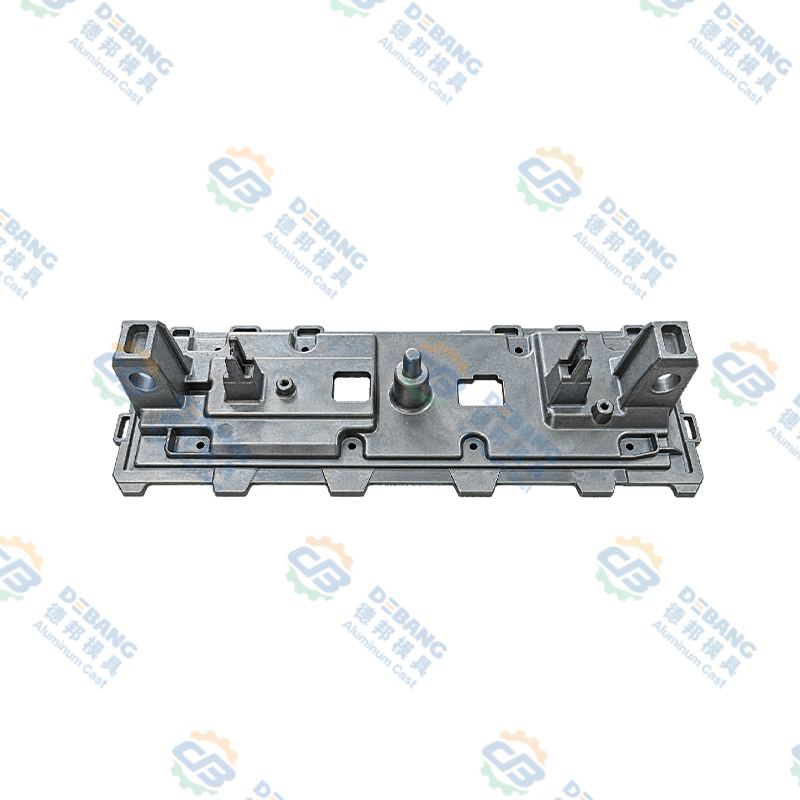
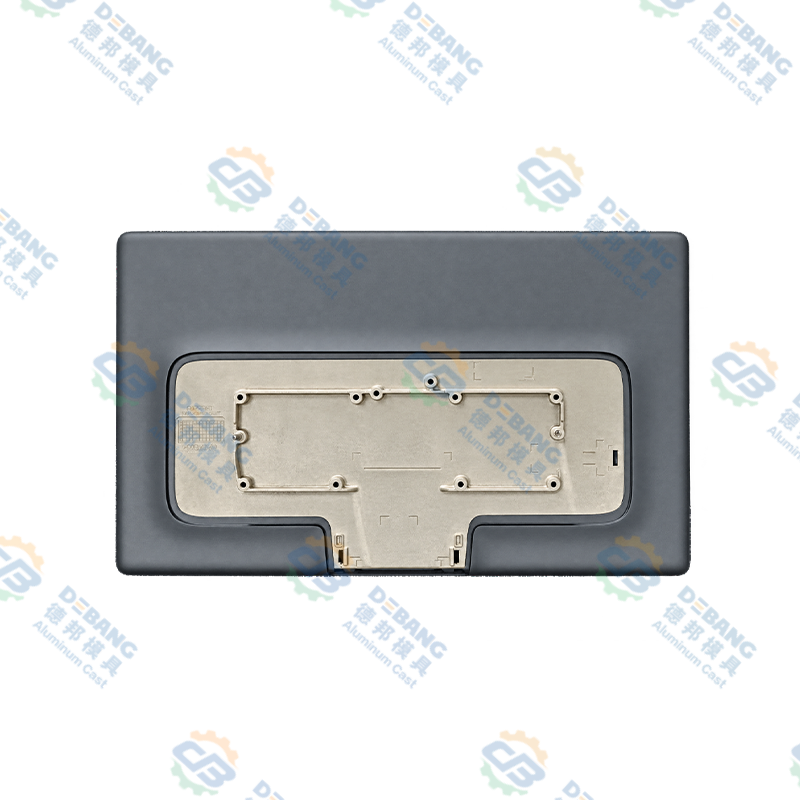
ส่วนประกอบอลูมิเนียมหล่อ เป็นตัวแทนของชิ้นส่วนโลหะที่ได้รับการออกแบบทางวิศวกรรมอย่างแม่นยำซึ่งผลิตผ่านการฉีดแรงดันสูงของอลูมิเนียมหลอมเหลวลงในแม่พิมพ์เหล็กชุบแข็ง สร้างรูปทรงเรขาคณิตที่ซับซ้อนพร้อมความทนทานต่อมิติที่แคบและการตกแต่งพื้นผิวที่เหนือกว่าในวงจรการผลิตเดี่ยว .
กระบวนการหล่อขึ้นรูปบังคับให้อะลูมิเนียมหลอมเหลวที่ความดันเกิน 1,500 ถึง 3,500 ปอนด์ต่อตารางนิ้วเข้าไปในโพรงเครื่องมือที่มีความแม่นยำ ทำให้สามารถผลิตส่วนประกอบที่มีความแม่นยำด้านมิติบวกหรือลบ 0.003 นิ้ว และพื้นผิวที่เทียบเท่ากับชิ้นส่วนที่กลึงโดยไม่ต้องดำเนินการตกแต่งขั้นสุดท้าย .
การเลือกใช้อะลูมิเนียมอัลลอยด์ซึ่งรวมถึง 380, 390, A356 และสูตรเฉพาะที่เป็นกรรมสิทธิ์ ช่วยให้สามารถปรับคุณสมบัติของวัสดุให้ตรงตามความต้องการในการใช้งานเฉพาะ รวมถึงสมรรถนะที่อุณหภูมิสูง ความต้านทานการกัดกร่อน และการเพิ่มประสิทธิภาพความแข็งแรงทางกล .
พื้นฐานกระบวนการหล่ออลูมิเนียมและขั้นตอนการผลิต
การทำความเข้าใจขั้นตอนการผลิตแม่พิมพ์หล่อทำให้ความสามารถและคุณลักษณะด้านคุณภาพชัดเจนขึ้น
เครื่องจักรหล่อและส่วนประกอบระบบแรงดัน
เครื่องหล่อแบบแยกประเภทเป็นห้องร้อนและห้องเย็นมีข้อได้เปรียบในการดำเนินงานที่แตกต่างกัน ด้วยระบบห้องร้อนรักษาโลหะหลอมเหลวที่อุณหภูมิคงที่ทำให้สามารถรอบการหล่อต่อเนื่องอย่างรวดเร็วเพื่อผลิตชิ้นส่วน 400 ถึง 600 ชิ้นต่อชั่วโมง ในขณะที่เครื่องห้องเย็นรองรับโลหะที่มีอุณหภูมิหลอมเหลวสูงกว่า ช่วยให้โลหะผสมอลูมิเนียมมีความคล่องตัวและคุณภาพผลิตภัณฑ์ที่เหนือกว่า . แรงดันในการฉีดตั้งแต่ 1,500 ปอนด์ต่อตารางนิ้วสำหรับส่วนประกอบขนาดใหญ่ ไปจนถึง 3,500 ปอนด์ต่อตารางนิ้วสำหรับชิ้นส่วนที่มีผนังบางที่มีความแม่นยำในการบังคับโลหะหลอมเหลวเข้าไปในทุกรายละเอียดของโพรงแม่พิมพ์
ข้อมูลจำเพาะของการออกแบบแม่พิมพ์และเหล็กกล้าเครื่องมือ
แม่พิมพ์เหล็กกล้าเครื่องมือชุบแข็งอย่างแม่นยำซึ่งผลิตขึ้นโดยมีพิกัดความเผื่อบวกหรือลบ 0.0005 นิ้ว ให้รูปทรงของโพรงที่กำหนดรูปร่างส่วนประกอบสุดท้ายและลักษณะมิติ โดยคาดหวังอายุการใช้งานของแม่พิมพ์ที่ 100,000 ถึง 500,000 การหล่อ ขึ้นอยู่กับการเลือกวัสดุและการออกแบบระบบทำความเย็น . แม่พิมพ์หลายช่องที่ผลิตส่วนประกอบ 4 ถึง 8 ชิ้นต่อรอบช่วยลดต้นทุนการผลิตต่อหน่วยได้อย่างมาก
การออกแบบระบบประตูและให้อาหาร
ระบบประตูที่ซับซ้อนที่ควบคุมการไหลของอะลูมิเนียมหลอมเหลวเข้าไปในโพรงแม่พิมพ์ด้วยความเร็วที่ควบคุมอย่างแม่นยำ ป้องกันการปั่นป่วน ลดการกักอากาศ และช่วยให้การเติมโลหะสม่ำเสมอช่วยขจัดช่องว่างและข้อบกพร่องที่มีรูพรุน . ระบบป้อนจ่ายการไหลของโลหะอย่างต่อเนื่องเพื่อชดเชยการหดตัวของการแข็งตัว
ขั้นตอนการแข็งตัวและการทำให้เย็นลง
อัตราการทำความเย็นที่ควบคุมได้โดยทั่วไปอยู่ระหว่าง 50 ถึง 200 องศาเซลเซียสต่อวินาที ช่วยให้ได้คุณลักษณะโครงสร้างจุลภาคที่ต้องการ รวมถึงขนาดเกรนและการกระจายเฟส ทำให้คุณสมบัติทางกลเหมาะสมที่สุด . ผนังช่องระบายความร้อนด้วยน้ำช่วยให้สามารถสกัดความร้อนได้อย่างรวดเร็ว
ส่วนประกอบอลูมิเนียมหล่อคืออะไรและคำจำกัดความตามการใช้งาน
ความเข้าใจ ส่วนประกอบอลูมิเนียมหล่อ การใช้งานจะชี้แจงความสำคัญและขอบเขตการผลิต
เสื้อสูบ ฝาสูบ เรือนเกียร์ และท่อร่วมไอดีคิดเป็น 20 ถึง 30 เปอร์เซ็นต์ของน้ำหนักรถยนต์สมัยใหม่
- ลดการใช้น้ำมันเชื้อเพลิง 5 ถึง 10%
- ความสามารถของโลหะผสมที่มีอุณหภูมิสูง
- ช่องระบายความร้อนแบบบูรณาการ
ส่วนประกอบเฟืองท้าย อุปกรณ์โครงสร้าง และฮาร์ดแวร์ระบบเชื้อเพลิงต้องการมาตรฐานข้อบกพร่องเป็นศูนย์
- ข้อกำหนดด้านคุณภาพการบินและอวกาศ
- ตรวจสอบย้อนกลับได้อย่างสมบูรณ์
- ประสิทธิภาพของโลหะผสมแบบพิเศษ
เซิร์ฟเวอร์คอมพิวเตอร์ อุปกรณ์โทรคมนาคม และตู้ควบคุมอุตสาหกรรมได้รับประโยชน์จากการจัดการระบายความร้อน
- การสร้างรูปทรงเรขาคณิตที่ซับซ้อน
- บูรณาการการกระจายความร้อน
- ความสามารถในการป้องกัน EMI
ตัวเรือนปั๊ม ตัววาล์ว และส่วนประกอบของคอมเพรสเซอร์ให้ประสิทธิภาพที่เชื่อถือได้
- ความสามารถด้านสิ่งแวดล้อมที่รุนแรง
- ความคุ้มทุน
- ข้อความบูรณาการ
เครื่องมือไฟฟ้า อุปกรณ์ทำสวน และอุปกรณ์พกพาแสดงให้เห็นถึงความสามารถรอบด้าน
- การตกแต่งพื้นผิวที่สวยงาม
- โครงสร้างน้ำหนักเบา
- ความยืดหยุ่นในการออกแบบ
กล่องหุ้มอุปกรณ์และฮาร์ดแวร์เครือข่ายแสดงความสามารถที่แม่นยำ
- การวัดขนาดที่แม่นยำ
- การรวมส่วนประกอบ
- ประสิทธิภาพความน่าเชื่อถือ
อลูมิเนียมอัลลอยด์สำหรับการเลือกและข้อมูลจำเพาะของการหล่อแม่พิมพ์
การเลือกโลหะผสมมีผลกระทบต่อคุณสมบัติของส่วนประกอบและความเหมาะสมในการใช้งานโดยพื้นฐาน
| การกำหนดโลหะผสม | ซิลิคอนหลัก % | ความต้านแรงดึง ksi | การยืดตัว% | การใช้งานหลัก |
|---|---|---|---|---|
| 380 อัลลอยด์ | 8.5 ถึง 11.5 | 47 ถึง 49 | 3 ถึง 5 | ระบบส่งกำลังของยานยนต์ |
| 390 แม็ก | 17 ถึง 19 | 53 ถึง 56 | 1 ถึง 2 | บล็อคเครื่องยนต์ปั๊ม |
| อัลลอยด์ A356 | ระบุ 7.0 | 33 ถึง 55 | 3 ถึง 6 | ยานยนต์การบินและอวกาศ |
ทางเลือกอุตสาหกรรมมาตรฐาน
ซิลิคอน 8.5 ถึง 11.5% ให้ความสามารถในการหล่อที่ยอดเยี่ยม ช่วยให้การออกแบบผนังบางที่ซับซ้อนพร้อมความต้านทานการกัดกร่อนที่เหนือกว่า ทำให้เป็นตัวเลือกที่ดีที่สุดสำหรับส่วนประกอบระบบส่งกำลังของยานยนต์
ตัวเลือกประสิทธิภาพสูง
ซิลิคอน 17 ถึง 19% ให้ความแข็งและความต้านทานการสึกหรอที่เหนือกว่าเมื่อเทียบกับ 380 โดยมีคุณสมบัติด้านความแข็งแรงที่เพิ่มขึ้นซึ่งเหมาะสำหรับการใช้งานที่มีความเครียดสูง
เกรดพรีเมี่ยม
ซิลิคอน 7% ช่วยให้สามารถบำบัดความร้อนได้โดยการตกตะกอน ทำให้มีความแข็งแรงเพิ่มขึ้น 30 ถึง 50 เปอร์เซ็นต์ ซึ่งให้คุณสมบัติพิเศษสำหรับการใช้งานด้านการบินและอวกาศ
ข้อดีของกระบวนการหล่อตายและผลประโยชน์ทางการแข่งขัน
ความท้าทาย and Limitations in Aluminum Die Casting Processes
การดักจับก๊าซและการหดตัวของรูพรุนในระหว่างการแข็งตัวทำให้เกิดช่องว่างภายในการหล่อ การหล่อด้วยแรงดันสูงช่วยลดแต่ไม่ได้ขจัดปัญหาเรื่องรูพรุน
ความแม่นยำ hardened steel molds typically cost 20000 to 100000 dollars depending on complexity, with extended lead times of 8 to 12 weeks.
ข้อจำกัดด้านความหนาของผนัง ข้อกำหนดมุมร่าง และข้อจำกัดของเส้นแยกจะจำกัดอิสระในการออกแบบเมื่อเทียบกับการตัดเฉือน
การใช้งานจำนวนมากจำเป็นต้องมีการตัดขอบ การอบชุบด้วยความร้อน และการเก็บผิวสำเร็จอย่างแม่นยำ โดยเพิ่ม 10 ถึง 30% ของต้นทุนทั้งหมด
การควบคุมคุณภาพ and Testing Procedures for Die Cast Components
การตรวจสอบมิติ
เครื่องวัดพิกัดและระบบตรวจสอบด้วยแสงอัตโนมัติจะตรวจสอบความสอดคล้องของมิติ ด้วยแผนการสุ่มตัวอย่างที่จะตรวจสอบ 0.5 ถึง 5% ของปริมาณการผลิต
การตรวจจับความพรุน
การตรวจด้วยรังสีเอกซ์จะตรวจจับความพรุนภายในและการก่อตัวของช่องว่าง ด้วยการวิเคราะห์อัตโนมัติเพื่อระบุปริมาณขนาดและตำแหน่งของข้อบกพร่อง
การทดสอบทางกล
ชิ้นงานทดสอบแรงดึงจะตรวจสอบความต้านแรงดึง ความต้านแรงดึง และการยืดตัวตามข้อกำหนดเฉพาะ
คุณภาพพื้นผิว
การตรวจสอบด้วยสายตาและการวัดโปรไฟล์ด้วยแสงจะตรวจสอบความเรียบเนียนของพื้นผิว และระบุข้อบกพร่อง รวมถึงเครื่องหมายการหดตัวและรอบเย็น
เอกสารประกอบ
เอกสารที่ครอบคลุมซึ่งบันทึกการระบุแม่พิมพ์ พารามิเตอร์การผลิต และผลการตรวจสอบ ช่วยให้สามารถตรวจสอบย้อนกลับผลิตภัณฑ์ได้อย่างสมบูรณ์
การปฏิบัติตาม
ระบบการจัดการข้อมูลอิเล็กทรอนิกส์ช่วยให้สามารถเข้าถึงบันทึกได้อย่างมีประสิทธิภาพซึ่งเป็นไปตามข้อกำหนดด้านกฎระเบียบและข้อกำหนดของลูกค้า
เศรษฐศาสตร์การหล่ออะลูมิเนียมและการวิเคราะห์ต้นทุน
การหล่อแบบตายตัวสามารถทำได้ในเชิงเศรษฐกิจที่ปริมาณ 50,000 ถึง 100,000 หน่วย ขึ้นอยู่กับความซับซ้อนของส่วนประกอบ หากต่ำกว่าเกณฑ์นี้ การตัดเฉือนหรือกระบวนการอื่นๆ อาจประหยัดกว่า
แนวทางการออกแบบ and Best Practices for Die Casting
ความสม่ำเสมอของความหนาของผนัง
รักษาความหนาของผนังสม่ำเสมอที่ 0.100 ถึง 0.150 นิ้ว เพื่อป้องกันการหดตัวและจุดร้อนมากเกินไป ใช้รัศมีกว้างอย่างน้อย 0.050 นิ้วสำหรับการเปลี่ยนภาพ
ข้อกำหนดมุมร่าง
ใช้มุมร่างขั้นต่ำ 1 ถึง 2 องศา ช่วยให้สามารถถอดส่วนประกอบออกจากแม่พิมพ์ได้ง่ายโดยไม่เกิดรอยหรือความเสียหาย
ซี่โครงและบอส
ใช้ซี่โครงเชิงกลยุทธ์และการวางตำแหน่งเจ้านายเพื่อเพิ่มความแข็งและความแข็งแกร่งโดยไม่ต้องเพิ่มน้ำหนักตามสัดส่วน ความหนาของซี่โครงควรอยู่ที่ 50 ถึง 70% ของความหนาของผนังที่ระบุ
การย่อขนาดให้เล็กที่สุด
ลดการตัดส่วนล่างและรูปทรงที่ซับซ้อนให้เหลือน้อยที่สุดซึ่งต้องใช้แกนที่สามารถเคลื่อนย้ายได้ ซึ่งจะเพิ่มความซับซ้อนและต้นทุนของแม่พิมพ์อย่างมาก
กลยุทธ์ความอดทน
ระบุพิกัดความเผื่อที่สมจริงซึ่งเข้ากันกับความสามารถในการหล่อขึ้นรูป โดยทั่วไป ±0.003 นิ้วสำหรับคุณสมบัติต่างๆ และ ±0.001 ต่อนิ้วของมิติ
การจัดตำแหน่งเส้นแบ่ง
วางตำแหน่งเส้นแยกบนพื้นผิวที่ไม่สำคัญเพื่อลดผลกระทบด้านความสวยงามและทำให้การออกแบบแม่พิมพ์ง่ายขึ้น
เทคโนโลยีการหล่อแบบขั้นสูงและนวัตกรรมกระบวนการ
การหล่อแบบบีบและโลหะกึ่งแข็ง
การใช้แรงกดดันที่เพิ่มขึ้นในระหว่างการแข็งตัวจะสร้างการหล่อที่ปราศจากข้อบกพร่องที่มีความหนาแน่นสูงเป็นพิเศษ พร้อมคุณสมบัติทางกลที่เข้าใกล้ส่วนประกอบที่หลอมขึ้นรูป
การหล่อแบบใช้เครื่องช่วยสุญญากาศ
การสกัดด้วยสุญญากาศในระหว่างการเติมแม่พิมพ์ช่วยป้องกันการกักเก็บก๊าซ โดยลดความพรุนลง 75 ถึง 90 เปอร์เซ็นต์ ทำให้สามารถหล่อด้วยแรงดันได้
การควบคุมการหล่อด้วยความร้อน
ระบบระบายความร้อนขั้นสูงช่วยให้สามารถควบคุมการหมุนเวียนด้วยความร้อนได้อย่างแม่นยำ ปรับโครงสร้างจุลภาคและคุณสมบัติให้เหมาะสมสำหรับโครงสร้างเกรนที่ละเอียดยิ่งขึ้น
การจำลองกระบวนการและ AI
ซอฟต์แวร์จำลองสถานการณ์ขั้นสูงและปัญญาประดิษฐ์ปรับพารามิเตอร์ให้เหมาะสมเพื่อให้ได้คุณภาพที่เหนือกว่าและปรับปรุงประสิทธิภาพอย่างต่อเนื่อง
การบูรณาการอุตสาหกรรม 4.0
ระบบที่เชื่อมต่อที่รวบรวมข้อมูลการผลิตแบบเรียลไทม์ช่วยให้สามารถบำรุงรักษาเชิงคาดการณ์และการตรวจสอบระยะไกลได้
คำถามที่พบบ่อยเกี่ยวกับส่วนประกอบการหล่ออลูมิเนียม
การหล่อขึ้นรูปด้วยอะลูมิเนียมสามารถแข่งขันได้ในเชิงเศรษฐกิจด้วยการตัดเฉือนที่ปริมาณการผลิตเกิน 50,000 ถึง 100,000 หน่วย ขึ้นอยู่กับความซับซ้อนของส่วนประกอบ ด้วยการคำนวณจุดคุ้มทุนโดยเปรียบเทียบต้นทุนแม่พิมพ์กับการประหยัดต่อหน่วย ซึ่งกำหนดปริมาณขั้นต่ำที่ใช้งานได้
อลูมิเนียมอัลลอยด์ชนิดพิเศษ รวมถึงรุ่น 390 และรุ่น A356 ที่ดัดแปลง จะรักษาคุณสมบัติที่ยอมรับได้ที่อุณหภูมิสูงถึง 300 ถึง 350 องศาเซลเซียส แม้ว่าการขยายการให้บริการที่อุณหภูมิสูงจะต้องเลือกวัสดุอย่างระมัดระวังและการบำบัดความร้อนทุติยภูมิที่อาจเกิดขึ้น
การทำงานขั้นที่สองทั่วไป ได้แก่ การตัดขอบเส้นการแยกส่วนเพื่อขจัดรอยป่วง การเจาะและการต๊าปที่แม่นยำเพื่อสร้างรูเกลียว และการคว้านและตัดเฉือนขั้นสุดท้ายเป็นครั้งคราว สำหรับมิติที่สำคัญซึ่งความทนทานต่อการหล่อขึ้นรูปไม่เพียงพอ
การถ่ายภาพรังสีเอกซ์ให้การตรวจจับข้อบกพร่องภายในที่ชัดเจน รวมถึงการระบุความพรุน ในขณะที่การทดสอบด้วยคลื่นเสียงความถี่สูงช่วยให้สามารถคัดกรองข้อบกพร่องได้อย่างรวดเร็ว สำหรับการผลิตปริมาณมากซึ่งต้องใช้รอบการตรวจสอบที่รวดเร็วยิ่งขึ้น
พื้นผิวแบบหล่อสามารถรับการชุบอโนไดซ์เพื่อป้องกันการกัดกร่อนและการแปรผันของสี การเคลือบผงเพื่อให้สีมีความทนทาน การชุบรวมถึงนิกเกิลและโครเมียม หรือขัดเงาให้มีลักษณะเป็นโลหะสดใส
อลูมิเนียมอัลลอยด์เกรดอาหารและขั้นตอนการหล่อแบบพิเศษพร้อมการทำความสะอาดอย่างเข้มงวดและเอกสารการตรวจสอบย้อนกลับช่วยให้สามารถผลิตส่วนประกอบที่ได้รับการรับรองการสัมผัสกับอาหารได้ เป็นไปตามข้อกำหนดด้านกฎระเบียบรวมถึงการปฏิบัติตามข้อกำหนดของ FDA
ความหนาของผนังสม่ำเสมอ รัศมีกว้างสำหรับการเปลี่ยนตำแหน่ง การวางตำแหน่งซี่โครงอย่างมีกลยุทธ์เพื่อความแข็ง และการวางตำแหน่งเส้นแยกอย่างระมัดระวังจะช่วยลดข้อบกพร่องให้เหลือน้อยที่สุด และปรับปรุงผลผลิตอย่างมาก
อะลูมิเนียมหล่อขึ้นรูปที่ไม่ได้รับการปกป้องจะสึกกร่อนได้ง่ายในสภาพแวดล้อมที่มีน้ำเค็ม โดยต้องมีการเคลือบป้องกัน รวมถึงอโนไดซ์ สีโพลียูรีเทน หรือระบบอีพ็อกซี่เฉพาะทาง ให้ความคุ้มครองระยะยาวที่เชื่อถือได้
ความแม่นยำ die casting tolerances enable reliable press fit assembly and integrated snap features eliminating fasteners simplifying assembly ด้วยการออกแบบที่พิถีพิถันและการวิเคราะห์สแต็กอัพพิกัดความเผื่อเพื่อให้มั่นใจถึงความสามารถในการทำซ้ำการประกอบที่เชื่อถือได้
โดยทั่วไประยะเวลารอคอยสินค้าจะอยู่ที่ 8 ถึง 12 สัปดาห์ รวมถึงการออกแบบและการก่อสร้างแม่พิมพ์ การทดลองและการตรวจสอบเครื่องมือ และการส่งมอบตัวอย่างการผลิตเบื้องต้น ด้วยการใช้เครื่องมือที่รวดเร็วขึ้น โดยเพิ่มกำหนดการลดต้นทุนพรีเมียมได้ถึง 20 ถึง 40 เปอร์เซ็นต์