

การหล่อเครื่องยนต์: อธิบายวัสดุ กระบวนการ และการหล่อแบบสำหรับ OEM
 2026.10.26
 ข่าวอุตสาหกรรม
ถามคนสิบคนว่าการหล่อเครื่องยนต์หมายถึงอะไร แล้วคุณจะได้ภาพที่แตกต่างกันสิบภาพ ย่อมเห็นทัพพีเหล็กหลอมเทลงไปในแม่พิมพ์ทราย อีกภาพหนึ่งแขนหุ่นยนต์ฉีดพ่นสารปลดปล่อยลงในแม่พิมพ์เหล็กขัดเงา หนึ่งในสามคิดถึงแต่บล็อกเครื่องยนต์ที่เสร็จแล้วซึ่งวางอยู่บนพาเลท ซึ่งผ่านการตัดเฉือนและพร้อมสำหรับสายการประกอบ
รูปภาพทั้งสามภาพถูกต้อง เนื่องจากการหล่อเครื่องยนต์นั้นเป็นทั้งการดำเนินการครั้งเดียวและการตัดสินใจที่ต่อเนื่องยาวนาน กระบวนการไหน? โลหะผสมชนิดใด? ผนังควรมีความหนาแค่ไหน? คุณเหลือค่าเผื่อการตัดเฉือนไว้เท่าไร? ใครเป็นเจ้าของเครื่องมือ และใครเป็นผู้รับผิดชอบเมื่อแบทช์กลับมาโดยมีรูพรุนใต้หน้าปะเก็น ตอบคำถามเหล่านี้ให้ดี แล้วคุณจะได้ชิ้นส่วนที่เบา แข็ง และไม่มีรอยรั่ว ซึ่งเครื่องจักรสะอาดและทนทานต่อวงจรความร้อนนานนับทศวรรษ ตอบพวกเขาไม่ดีและคุณใช้เวลาหกเดือนข้างหน้าเพื่อไล่ตามอัตราเศษเหล็ก
คู่มือนี้เขียนขึ้นสำหรับวิศวกร ผู้ซื้อ และผู้จัดการผลิตภัณฑ์ที่ต้องการมุมมองเชิงปฏิบัติของหัวข้อนี้มากกว่าตำราเรียน เราสร้างเครื่องมือหล่อแบบตายตัวและผลิตการหล่ออะลูมิเนียมและสังกะสีในเมืองหนิงโป ประเทศจีน และเราได้ดำเนินการมาตั้งแต่ปี 1991 ดังนั้นข้อความด้านล่างจึงมาจากหน้าร้านพอๆ กับที่มาจากห้องสมุด
การหล่อเครื่องยนต์หมายถึงอะไรจริงๆ
การหล่อเป็นกระบวนการสร้างรูปร่าง โลหะหลอมเหลวจะถูกเทหรือฉีดเข้าไปในช่องที่มีรูปร่างเป็นลบของส่วนที่คุณต้องการ เมื่อโลหะแข็งตัว คุณจะเหลือรูปร่างที่ใกล้ตาข่าย: ใกล้เคียงกับขนาดสุดท้าย แต่ไม่ใช่ขั้นสุดท้าย จากนั้น การตัดเฉือนจะขจัดชั้นบางๆ ออกจากพื้นผิวที่ต้องการพิกัดความเผื่อต่ำ ผิวสำเร็จที่ละเอียด หรือพื้นผิวการซีลที่เชื่อถือได้
ทำไมไม่ตัดชิ้นส่วนทั้งหมดออกจากเหล็กแท่งแข็งล่ะ? เนื่องจากเครื่องยนต์เต็มไปด้วยรูปทรงที่หัวกัดไม่สามารถเข้าถึงได้ แจ็คเก็ตสารหล่อเย็นพันรอบกระบอกสูบ ท่อน้ำมันลอดผ่านบล็อก และโครงอยู่ด้านในของฝาครอบซึ่งเครื่องมือไม่สามารถไปได้ การหล่อจะสร้างคุณสมบัติเหล่านั้นได้ในนัดเดียว โดยใช้โลหะที่ใกล้เคียงกับสภาพโลหะวิทยาขั้นสุดท้ายแล้ว นอกจากนี้ยังสิ้นเปลืองวัสดุและขนาดน้อยกว่ามากเมื่อเทียบกับปริมาณที่การตัดเฉือนไม่เคยทำได้
พูดกว้างๆ มีการคัดเลือกนักแสดงอยู่สองตระกูล ในกระบวนการแม่พิมพ์แบบใช้แล้วทิ้ง แม่พิมพ์จะถูกทำลายเพื่อปล่อยชิ้นส่วน และการหล่อทราย โฟมที่หายไป และการหล่อแบบลงทุน ล้วนทำงานในลักษณะนี้ ในกระบวนการแม่พิมพ์ถาวร มีการใช้เครื่องมือเหล็กหรือกราไฟท์แบบเดียวกันซ้ำแล้วซ้ำอีก และการหล่อด้วยแรงดันสูง การหล่อด้วยแรงดันต่ำ และการหล่อด้วยแรงโน้มถ่วงอยู่ในกลุ่มนี้
การชี้แจงครั้งหนึ่งช่วยลดความสับสนในการประชุมได้มาก การหล่อเครื่องยนต์ในแง่ที่เข้มงวดหมายถึงการหล่อบล็อก ฝาสูบ และชิ้นส่วนโครงสร้างหลักของเครื่องยนต์ ในห่วงโซ่อุปทาน วลีนี้ยังครอบคลุมถึงการหล่อที่ล้อมรอบเครื่องยนต์ด้วย เช่น ฝาครอบไทม์มิ่ง, ท่อเครื่องยนต์, อ่างน้ำมันเครื่อง, แผงเกียร์, วงเล็บ, แผงระบายความร้อน และตัวเรือนคลัตช์ ความหมายทั้งสองมีความสำคัญ และทั้งสองอย่างมักมีที่มาจากซัพพลายเออร์ประเภทเดียวกัน
หลักทั่วไป: ชิ้นส่วนกลวงขนาดใหญ่ที่ผลิตในจำนวนนับหมื่นโดยปกติจะเป็นแบบหล่อทรายหรือแบบหล่อแรงดันต่ำ ชิ้นส่วนผนังบางขนาดเล็กที่ผลิตได้นับแสนชิ้นมักจะเป็นแม่พิมพ์ฉีดแรงดันสูงเสมอ
กระบวนการหลักที่ใช้สำหรับส่วนประกอบเครื่องยนต์
การหล่อเครื่องยนต์ส่วนใหญ่มาจากหกเส้นทาง โดยจะต่างกันในเรื่องต้นทุนเครื่องมือ ระยะเวลาในการผลิต ความหนาของผนังที่ทำได้ ผิวสำเร็จ และความสมบูรณ์ภายในของโลหะ การเลือกระหว่างทั้งสองเป็นเรื่องของการจับคู่ชิ้นส่วนกับระดับเสียง ไม่ใช่การเลือกรายการโปรด
| กระบวนการ | ชิ้นส่วนเครื่องยนต์ทั่วไป | โลหะผสมทั่วไป | ค่าเครื่องมือ | พอดีที่สุด |
|---|---|---|---|---|
| การหล่อทราย | บล็อก ฝาสูบ ท่อร่วมไอเสีย | เหล็กสีเทา เหล็กดัด อลูมิเนียม | ต่ำถึงปานกลาง | ชิ้นส่วนขนาดใหญ่ ปริมาณต่ำถึงปานกลาง |
| การหล่อแบบแรงดันสูง | ปลอกเครื่องยนต์, ฝาครอบ, อ่างน้ำมันเครื่อง, ตัวยึด, แผ่นระบายความร้อน | อะลูมิเนียม ADC12 และ A380, สังกะสี, แมกนีเซียม | สูง | สูง volume, thin walls, tight tolerances |
| การหล่อแบบแรงดันต่ำ | ฝาสูบ, ตัวเรือนโครงสร้าง | อลูมิเนียม A356 | ปานกลางถึงสูง | การหล่อหนาแน่นขึ้น ปริมาณปานกลาง |
| การหล่อด้วยแรงโน้มถ่วง | ลูกสูบ ตัวเรือนปั๊ม ฝาครอบ | อลูมิเนียมและโลหะผสมไฮเปอร์ยูเทคติก | ปานกลาง | ชิ้นส่วนหนาแน่น ปริมาณปานกลาง |
| การหล่อโฟมที่หายไป | บล็อกที่ซับซ้อนพร้อมทางเดินภายใน | อลูมิเนียมเหล็ก | ปานกลาง | รูปทรงซับซ้อน ปริมาณปานกลาง |
| การหล่อการลงทุน | ส่วนประกอบเทอร์โบ ชิ้นส่วนที่มีความแม่นยำขนาดเล็ก | สแตนเลส, ซูเปอร์อัลลอย | สูง | โลหะผสมที่มีความแม่นยำและอุณหภูมิสูง |
เริ่มจากส่วน ไม่ใช่จากกระบวนการ ลูกล้อไม่สามารถบรรจุบล็อกขนาด 40 กิโลกรัมได้ในเชิงเศรษฐกิจ และโรงหล่อทรายไม่สามารถรับความหนาของผนังตามที่การออกแบบฝาครอบสมัยใหม่ต้องการ คำตอบโดยสุจริตว่ากระบวนการใดดีที่สุดมักจะขึ้นอยู่กับตัวเลขสามตัว ได้แก่ ปริมาตรต่อปี ความแตกต่างของความหนาของผนังสูงสุด และค่าเผื่อที่ยอมรับได้แคบที่สุดซึ่งส่งผลต่อการทำงานจริง
นอกจากนี้ยังควรจำไว้ว่าตัวเลือกกระบวนการถูกล็อคไว้ตั้งแต่เนิ่นๆ เมื่อมีแม่พิมพ์ การเปลี่ยนโลหะผสมหรือความหนาของผนังหมายถึงการตัดเหล็กใหม่ นั่นคือเหตุผลที่การทบทวนการออกแบบมีความสำคัญมากกว่าสิ่งอื่นใดในอุตสาหกรรมนี้
การเลือกโลหะผสม: เหล็ก อลูมิเนียม แมกนีเซียม และสังกะสี
โลหะผสมมักจะตัดสินใจเกี่ยวกับชิ้นส่วนที่เสร็จแล้วมากกว่ากระบวนการ โดยจะกำหนดน้ำหนัก การขยายตัวเนื่องจากความร้อน พฤติกรรมการกัดกร่อน และต้นทุนการตัดเฉือน ในงานด้านเครื่องยนต์ สี่ครอบครัวมีอำนาจเหนือกว่า
| ครอบครัวอัลลอยด์ | การใช้งานเครื่องยนต์โดยทั่วไป | เหตุใดจึงถูกเลือก | มีอะไรน่าดู |
|---|---|---|---|
| เหล็กหล่อสีเทา | เสื้อสูบ, ปลอกสูบ | ลดแรงสั่นสะเทือนได้ดีเยี่ยม ทนทานต่อการสึกหรอ ต้นทุนต่ำ | ความสามารถของผนังบางที่หนักและจำกัด |
| เหล็กดัด | เพลาข้อเหวี่ยง บล็อกบาง วงเล็บ | สูงer strength and ductility | การหดตัวมากขึ้นต้องให้อาหารอย่างระมัดระวัง |
| อลูมิเนียม A356 and A360 | ฝาสูบ, ตัวเรือนโครงสร้าง | ความสามารถในการหล่อและการรักษาความร้อนได้ดี | ต้องการเม็ดมีดหรือไลเนอร์ที่พื้นผิวสึกหรอ |
| อะลูมิเนียม ADC12 และ A380 | ปลอกเครื่องยนต์ ฝาครอบ กระทะ แผงระบายความร้อน | ไหลได้ดีในแม่พิมพ์ ผนังบาง ตกแต่งอย่างดี | การควบคุมความพรุนเป็นสิ่งสำคัญ |
| แมกนีเซียม AZ91 และ AM60 | ฝาครอบ ขายึด ตัวเรือนน้ำหนักเบา | เบามาก ซับแรงกระแทกได้ดี | การป้องกันการกัดกร่อนและการจัดการโลหะหลอม |
| สังกะสี ZAMAK 3 และ 5 | ขายึดขนาดเล็ก, ตัวเซ็นเซอร์, ชิ้นส่วนที่ปัดน้ำฝน | ความเสถียรของมิติ ผนังบางดีเยี่ยม | จำกัดน้ำหนักไม่เหมาะกับพื้นที่ร้อน |
อะลูมิเนียมได้เข้าครอบครองโครงเครื่องยนต์และระบบขับเคลื่อนใหม่เกือบทั้งหมด เนื่องจากช่วยขจัดน้ำหนักออกจากบริเวณที่น้ำหนักสร้างความเจ็บปวดมากที่สุด เหล็กยังคงเป็นผู้ชนะโดยที่ความแข็ง การหน่วง และราคาต่อกิโลกรัมมีความสำคัญมากกว่ามวล สังกะสีเป็นวัสดุเฉพาะทาง: หล่อได้สวยงาม ยึดผนังบางมาก และเครื่องจักรได้เร็ว แต่จะหนักและสูญเสียความแข็งแรงเมื่ออุณหภูมิสูงขึ้น
บทเรียนเชิงปฏิบัติคือชิ้นส่วนเดียวกันมักมีอยู่ในโลหะผสม 2 ชนิด ตัวอย่างเช่น แผงระบายความร้อนแบบใช้แสงอาจผลิตในอะลูมิเนียมสำหรับยานยนต์สมรรถนะสูง และในสังกะสีสำหรับยานยนต์ขนาดกะทัดรัด โดยมีรูปทรงการติดตั้งที่เหมือนกันและพฤติกรรมทางความร้อนที่แตกต่างกัน การระบุโลหะผสมถือเป็นการตัดสินใจของระบบ ไม่ใช่การตัดสินใจซื้อ
การหล่อชิ้นส่วนเครื่องยนต์ทีละขั้นตอน
โครงสร้างเครื่องยนต์แบบหล่อจะเคลื่อนที่ตามลำดับที่คาดเดาได้ ลำดับดูเรียบง่ายบนผังงาน แต่แต่ละขั้นตอนจะมีตัวแปรที่ตัดสินใจว่าชิ้นส่วนที่เสร็จแล้วจะถูกขายหรือเป็นเศษซาก
- ทบทวนการออกแบบและ DFM เรขาคณิตของชิ้นส่วน เส้นแบ่งส่วน มุมร่าง ตำแหน่งเกต และโครงร่างตัวดีดตัวจะถูกตรวจสอบร่วมกัน ปัญหาการหล่อส่วนใหญ่ได้รับการออกแบบในขั้นตอนนี้ ก่อนที่เหล็กจะถูกตัด
- การผลิตเครื่องมือ แม่พิมพ์หรือลวดลายถูกกลึง อบชุบ และติดตั้ง เครื่องมือหล่อโลหะมักจะสร้างจากเหล็ก H13 โดยมีเม็ดมีดชุบแข็งในบริเวณที่มีการสึกหรอสูงรอบๆ ประตูและแกน
- การทดลองและการสุ่มตัวอย่าง เครื่องมือเริ่มทำงาน วัดส่วนแรก และกำหนดกรอบเวลากระบวนการ: แรงดันช็อต อุณหภูมิแม่พิมพ์ รอบเวลา ระดับสุญญากาศ หากมี
- การบำบัดด้วยการหลอมละลาย โลหะผสมถูกหลอม ไล่ก๊าซ และกลั่นเกรน มีการตรวจสอบปริมาณไฮโดรเจนและระดับธาตุเหล็ก เนื่องจากทั้งการขับเคลื่อนความพรุนและทั้งสองอย่างจะมองไม่เห็นในชิ้นงานที่เสร็จสมบูรณ์
- เติมช่อง. ในการหล่อแบบตายตัว ปลอกกระสุนจะดันโลหะผ่านรางและประตูเข้าไปในคาวิตี้ในหน่วยมิลลิวินาที รูปแบบการเติมจะตัดสินว่าอากาศที่ติดอยู่จะไปสิ้นสุดที่ใด และกำหนดว่าชิ้นส่วนจะรั่วที่ใด
- การแข็งตัวและการดีดออก การหล่อค้างในไม่กี่วินาที หมุดอีเจ็คเตอร์ดันให้ชัดเจน และการควบคุมความร้อนของแม่พิมพ์ช่วยควบคุมการบิดเบี้ยวและจุดร้อนได้
- การขจัดและการลบคม นักวิ่ง น้ำล้น และแฟลชจะถูกลบออก จากนั้นเครื่องตกแต่งขั้นสุดท้ายแบบสั่น การกลิ้งหรือตัดแต่งจะทำความสะอาดขอบ
- เครื่องจักรกล การทำงานของ CNC จะเพิ่มรู เกลียว หน้าซีล และรูยึดที่มีพิกัดความเผื่อซึ่งพื้นผิวหล่อไม่สามารถยึดไว้ได้ด้วยตัวเอง
- การรักษาพื้นผิว การพ่นทราย อโนไดซ์ การเคลือบสีฝุ่น การเคลือบอีโค๊ต หรือการแปลงโครเมต ช่วยปกป้องชิ้นส่วนและให้รูปลักษณ์ที่สม่ำเสมอทั่วทั้งชุด
- การตรวจสอบและการบรรจุ รายงานขนาด การทดสอบการรั่วไหล ภาพเอ็กซ์เรย์ และใบรับรองวัสดุเดินทางไปพร้อมกับการจัดส่ง ดังนั้นลูกค้าจึงสามารถติดตามทุกชุดกลับไปยังหมายเลขความร้อนได้
สองขั้นตอนดังกล่าวสมควรได้รับความสนใจเป็นพิเศษ การบำบัดการหลอมละลายนั้นมองไม่เห็นแต่มีความสำคัญอย่างยิ่ง เนื่องจากการหลอมละลายที่มีการกำจัดแก๊สไม่ดีจะผลิตชิ้นส่วนที่ผ่านการทดสอบด้วยสายตาและไม่ผ่านการทดสอบแรงดัน การตัดเฉือนเป็นจุดที่การหล่อเสียงได้รับชื่อเสียง เนื่องจากการหล่อที่มีความพรุนภายในมักจะเปิดออกเฉพาะเมื่อมีการเจาะเข้าไปในนั้นเท่านั้น
ชิ้นส่วนเครื่องยนต์ใดบ้างที่หล่อจริง?
ภายในเครื่องยนต์ที่ทันสมัย รายชื่อนักแสดงมีความยาวมากกว่าที่คนส่วนใหญ่คาดหวัง ประกอบด้วยบล็อก ฝาสูบ อ่างน้ำมันเครื่อง ฝาครอบวาล์ว ฝาครอบไทม์มิ่ง ท่อร่วมไอดี ท่อร่วมไอเสีย ตัวเรือนเทอร์โบ ตัวเรือนปั๊มน้ำ ตัวเรือนเทอร์โมสตัท ที่ยึดเครื่องยนต์ และตัวยึดขนาดเล็กหางยาว
ภายนอกแกนการเผาไหม้ ชิ้นส่วนหล่อที่พบมากที่สุดคือตัวโครงเครื่องยนต์ ซึ่งบางครั้งเรียกว่าฝาครอบไทม์มิ่ง ฝาครอบด้านหน้า หรือตัวเรือนอุปกรณ์เสริม มีผนังบาง มีร่องซีล รองรับบอสโบลต์ และมักมีรูแบริ่งสำหรับเพลาด้วย จะต้องเรียบ มีมิติคงที่ และปราศจากรูพรุนทะลุผนังโดยสมบูรณ์ เนื่องจากแยกน้ำมันด้านหนึ่งออกจากอากาศอีกด้านหนึ่ง
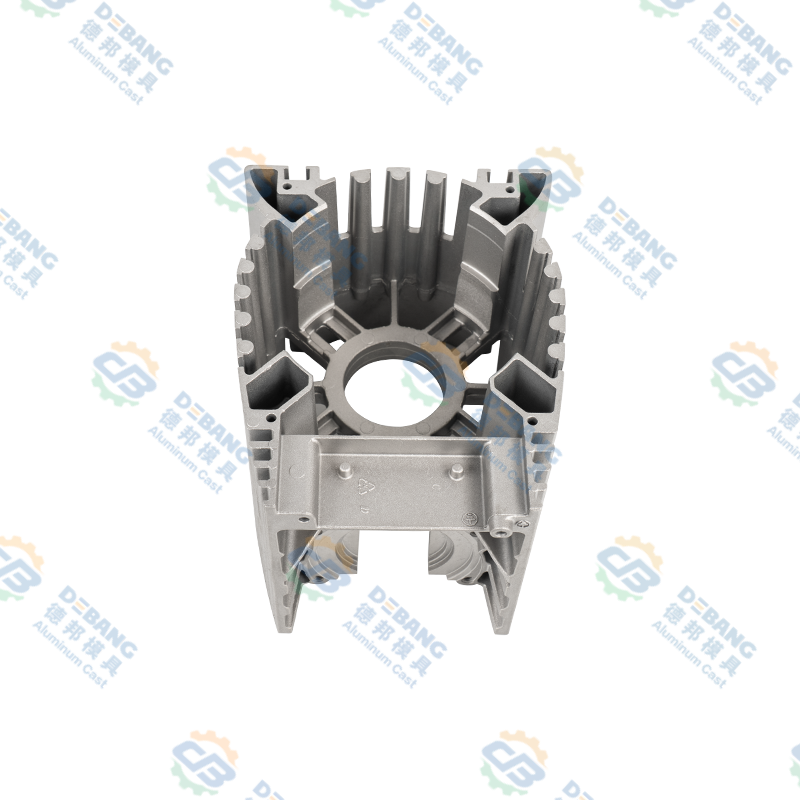 เคสเครื่องยนต์อลูมิเนียมหล่อและที่อยู่อาศัยตัวควบคุม เคสเครื่องยนต์อะลูมิเนียมหล่อขึ้นรูปหรือตัวเรือนตัวควบคุมยานยนต์พร้อมครีบกระจายความร้อนและโครงสร้างแบบครบวงจร เหมาะสำหรับการซีลแบบผนังบางและความแข็งแกร่งของโครงสร้าง ดูผลิตภัณฑ์ →
ชิ้นส่วนเช่นนี้จะให้รางวัลแก่ซัพพลายเออร์ที่ควบคุมทั้งห่วงโซ่ หากเครื่องมือถูกตัดในที่เดียว การหล่อก็เทลงในอีกจุดหนึ่ง และการตัดเฉือนถูกรับเหมาช่วงไปที่หนึ่งในสาม ไม่มีใครเป็นเจ้าของความหนาของผนังที่ทำให้เกิดการรั่วไหล ซัพพลายเออร์เพียงรายเดียวตั้งแต่การออกแบบแม่พิมพ์ไปจนถึงการหล่อขึ้นรูปขั้นสุดท้าย การหล่อด้วยเครื่องจักรช่วยขจัดช่องว่างดังกล่าว
การหล่อรอบเครื่องยนต์: ชิ้นส่วนเกียร์ คลัตช์ และระบายความร้อน
เครื่องยนต์ไม่ได้ทำงานเพียงลำพัง และการหล่อก็เช่นกัน กระทะน้ำมันเกียร์อยู่ที่ด้านล่างของระบบขับเคลื่อน เพื่อกักเก็บของเหลวและเพิ่มเป็นสองเท่าเป็นฝาครอบโครงสร้าง โดยทั่วไปแล้วจะมีขนาดใหญ่ แบนและมีโครงเป็นซี่ โดยมีหัวปลั๊กท่อระบายน้ำและหน้าแปลนซีลที่ต้องคงความเรียบหลังจากผ่านการหมุนเวียนความร้อนมานานหลายปี
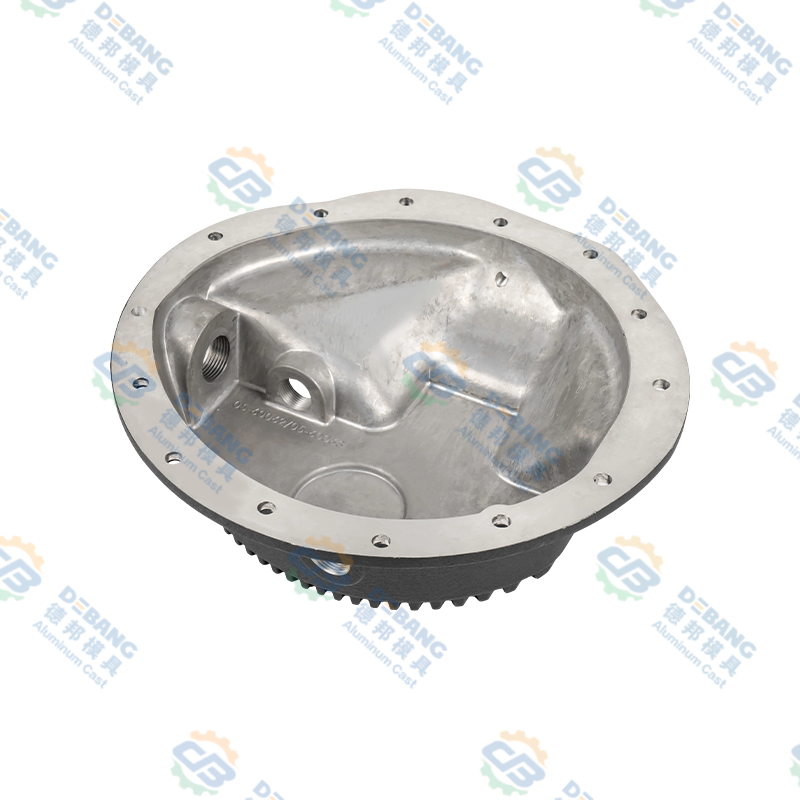 กระทะส่งกำลังแบบหล่ออลูมิเนียมสำหรับระบบขับเคลื่อนของยานยนต์ แผงเกียร์อะลูมิเนียมหล่อขึ้นรูปนี้เน้นการเคลือบที่ทนทานต่อการกัดกร่อนและการปิดผนึกป้องกันการรั่วซึมสำหรับบทบาทในการกักเก็บของเหลวของระบบขับเคลื่อนใต้ยานพาหนะ ดูผลิตภัณฑ์ →
ส่วนประกอบคลัตช์เป็นความท้าทายที่แตกต่าง ชิ้นส่วนคลัตช์น้ำมันซิลิโคนสำหรับรถยนต์ที่ใช้งานหนักทำงานภายใต้ภาระและอุณหภูมิที่ต่อเนื่อง ดังนั้นความแม่นยำของมิติและความสมบูรณ์ภายในจึงมีความสำคัญมากกว่ารูปลักษณ์ภายนอก ความหนาของผนังจะต้องสม่ำเสมอเพียงพอที่จะหลีกเลี่ยงจุดร้อน และสต็อกการตัดเฉือนจะต้องคาดการณ์ได้เพียงพอเพื่อให้ชิ้นส่วนที่เสร็จแล้วมีความสมดุล
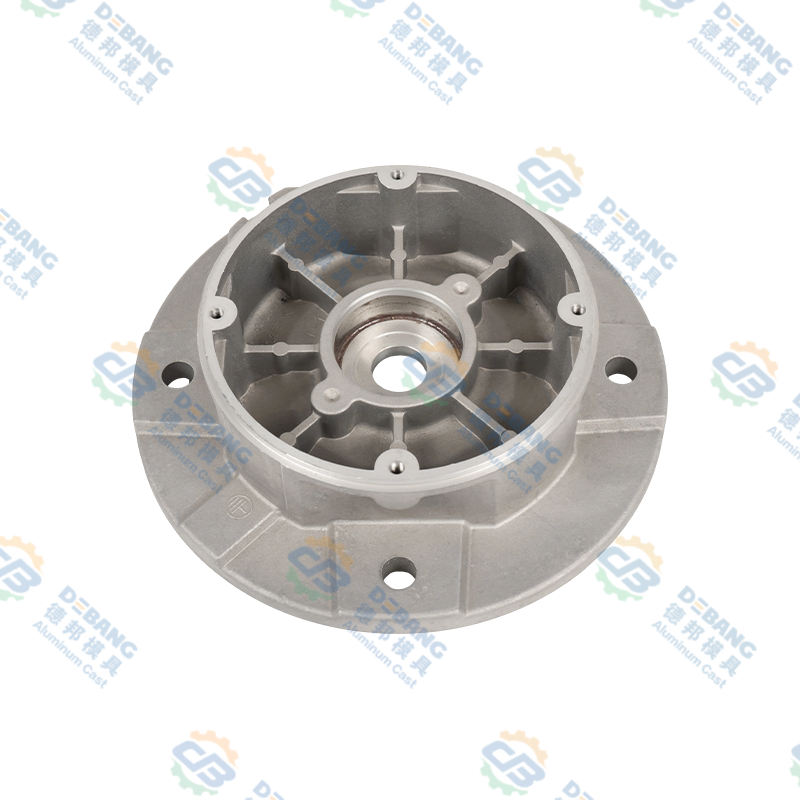 ส่วนประกอบคลัตช์น้ำมันซิลิโคนหล่ออลูมิเนียม ส่วนประกอบคลัตช์น้ำมันซิลิโคนหล่ออะลูมิเนียมสำหรับงานหนักสำหรับพัดลมระบายความร้อนเครื่องยนต์ ปรับความเร็วพัดลมตามอุณหภูมิเพื่อรองรับการทำความเย็นและการประหยัดน้ำมันเชื้อเพลิง ดูผลิตภัณฑ์ →
ชิ้นส่วนระบายความร้อนทำให้ภาพสมบูรณ์ เมื่อเปลี่ยนมาใช้ระบบขับเคลื่อนแบบไฟฟ้าและไฮบริด การหล่อได้ย้ายจากเสื้อสูบไปยังตัวเรือนแบตเตอรี่ กล่องอินเวอร์เตอร์ ตัวเรือนมอเตอร์ และแผงระบายความร้อนด้วยแสง โลหะมักจะเท่ากัน ความหนาของผนังมักจะบางลง และข้อกำหนดในการปิดผนึกมักจะเข้มงวดกว่า ซัพพลายเออร์ที่เข้าใจโครงเครื่องยนต์อยู่แล้วมักจะปรับตัวเข้ากับชิ้นส่วนเหล่านี้ได้อย่างรวดเร็ว เนื่องจากมีวินัยพื้นฐานที่เหมือนกัน
กฎการออกแบบที่ทำให้การหล่อเครื่องยนต์มีเสียง
การหล่อที่ดีได้รับการออกแบบมา ไม่ได้ตรวจสอบความมีอยู่จริง กฎต่อไปนี้ใช้กับการหล่อที่เกี่ยวข้องกับเครื่องยนต์เกือบทุกประเภท ไม่ว่ากระบวนการจะเป็นอย่างไร
- รักษาความหนาของผนังให้สม่ำเสมอที่สุด ส่วนที่หนาจะเย็นลงอย่างช้าๆ และดึงโลหะจากเพื่อนบ้านที่มีขนาดเล็ก ทำให้เกิดช่องว่างการหดตัว
- ใช้เนื้อชิ้นใหญ่ที่มุมด้านใน มุมที่แหลมคมจะเน้นความเครียดและจำกัดการไหลของโลหะ
- เพิ่มร่างบนใบหน้าแนวตั้งทุกหน้า หากไม่มีมัน ชิ้นส่วนก็จะลากออกมาและพื้นผิวก็จะฉีกขาด
- ออกแบบซี่โครงมากกว่าบอสหนา ความแข็งมาจากรูปทรงเรขาคณิต ไม่ใช่จากมวล
- วางค่าเผื่อการตัดเฉือนเฉพาะในกรณีที่การตัดเฉือนจะเกิดขึ้นจริงเท่านั้น สต๊อกส่วนเกินบนพื้นผิวหล่อคือโลหะที่สูญเปล่าและรอบเวลาที่เพิ่มขึ้น
- คิดถึงตำแหน่งพินอีเจ็คเตอร์ตั้งแต่เนิ่นๆ หมุดที่ปักอยู่บนใบหน้าซีลถือเป็นรอยรั่วที่รออยู่
- รักษารูคว้านให้เรียบง่ายและสอดคล้องกับทิศทางการเปิดของดาย แกนด้านข้างเพิ่มต้นทุนและการบำรุงรักษา
- ระบุพิกัดความเผื่อที่ตรงกับกระบวนการ ค่าพิกัดความเผื่อที่มากเกินไปบนพื้นผิวหล่อทำให้ต้นทุนเครื่องมือและอัตราของเสียเพิ่มขึ้นโดยไม่ปรับปรุงการทำงาน
เมื่อปฏิบัติตามกฎเหล่านี้ การหล่อจะมาถึง Machining Center ในสภาพที่คาดเดาได้ และโปรแกรมทั้งหมดจะทำงานเร็วขึ้น เมื่อละเลยการดำเนินการตัวอย่างครั้งแรกจะกลายเป็นการเจรจาต่อรองที่มีราคาแพง
ข้อบกพร่องทั่วไปและวิธีการป้องกัน
โรงหล่อทุกแห่งจะเก็บรายการข้อบกพร่องไว้ในใจ เพราะแต่ละแห่งมีลายเซ็นและสาเหตุ หกสิ่งนี้ปรากฏบ่อยที่สุดในการหล่อเครื่องยนต์
ความพรุนของก๊าซ
ช่องว่างภายในทรงกลมที่เกิดจากอากาศที่ติดอยู่หรือไฮโดรเจนที่ละลาย ป้องกันโดยการระบายอากาศที่ดีขึ้น การช่วยเหลือด้านสุญญากาศ และการไล่ก๊าซหลอมอย่างเหมาะสม
ความพรุนหดตัว
ช่องว่างที่ผิดปกติในส่วนหนาที่ค้างอยู่ ป้องกันได้ด้วยความหนาของผนังที่สม่ำเสมอ การป้อนอาหารที่ดีขึ้น และอุณหภูมิแม่พิมพ์ที่ควบคุมได้
ปิดเย็น
ด้านหน้าที่เป็นโลหะสองชิ้นมาบรรจบกันโดยไม่มีการหลอมรวม เหลือเพียงตะเข็บที่มองเห็นได้และข้อต่อที่อ่อนแอ ป้องกันได้ด้วยอุณหภูมิแม่พิมพ์ที่สูงขึ้นและการเติมเร็วขึ้น
แฟลช
โลหะหลุดออกไปตามเส้นแยก ป้องกันได้โดยการบำรุงรักษาแม่พิมพ์ แรงจับยึดที่ถูกต้อง และการควบคุมแรงดันช็อต
บิดเบี้ยว
การบิดเบี้ยวหลังจากการดีดออกเนื่องจากการระบายความร้อนไม่สม่ำเสมอ ป้องกันด้วยวงจรระบายความร้อนที่สมดุลและกำหนดเวลาดีดออกที่ถูกต้อง
การบัดกรี
อลูมิเนียมเกาะติดกับพื้นผิวแม่พิมพ์ ทำให้เกิดรอยหยาบ ป้องกันด้วยการเคลือบไดคัท การควบคุมอุณหภูมิ และเคมีอัลลอยด์ที่เหมาะสม
รูปแบบมีความสม่ำเสมอ: ข้อบกพร่องเกือบทุกรายการจะย้อนกลับไปที่อุณหภูมิ รูปแบบการเติม หรือคุณภาพของโลหะ นั่นคือเหตุผลว่าทำไมการตรวจสอบกระบวนการจึงมีคุณค่ามากกว่าการตรวจสอบขั้นสุดท้าย ชิ้นส่วนที่ถูกทิ้งหลังจากการตัดเฉือนได้สิ้นเปลืองแรงงาน พลังงาน และอายุการใช้งานของเครื่องมือไปแล้ว
การควบคุมคุณภาพเมื่อทำการหล่อชิ้นส่วนเครื่องยนต์
การวางแผนคุณภาพสำหรับการหล่อเครื่องยนต์เริ่มต้นด้วยหน้าที่ของชิ้นส่วน ฝาครอบที่กักเก็บน้ำมันต้องการแรงดันที่แน่นหนา วงเล็บต้องการความสามารถในการทำซ้ำของมิติ แผงระบายความร้อนต้องมีความสมบูรณ์ของผนังเพื่อให้ความร้อนสามารถเดินทางผ่านโลหะได้จริง
ในทางปฏิบัติ แผนการควบคุมทั่วไปจะรวมหลายชั้นเข้าด้วยกัน การตรวจสอบสเปกโตรมิเตอร์จะยืนยันเคมีของโลหะผสมก่อนที่จะใช้สารหลอม การตรวจสอบในกระบวนการจะบันทึกโปรไฟล์ช็อตและอุณหภูมิแม่พิมพ์ การตรวจสอบขนาดใช้คาลิปเปอร์ เกจ และเครื่องวัดพิกัดสำหรับคุณสมบัติที่สำคัญ วิธีการแบบไม่ทำลาย เช่น การเอ็กซเรย์และการทดสอบแรงดันหรือการรั่วไหลจะมองหาช่องว่างภายในซึ่งการตรวจสอบด้วยสายตาไม่สามารถพบได้ สุดท้ายนี้ การตรวจสอบแบบทำลายชิ้นส่วนตัวอย่างจะเปิดเผยระดับโครงสร้างจุลภาค ความแข็ง และความพรุนตามจริง
เอกสารมีความสำคัญพอๆ กับการทดสอบ ซัพพลายเออร์การหล่อควรสามารถแสดงให้ลูกค้าเห็นบันทึกการตรวจสอบสำหรับแบทช์เฉพาะ ซึ่งตรงกับหมายเลขความร้อนและเครื่องจักร การตรวจสอบย้อนกลับคือสิ่งที่เปลี่ยนการจัดส่งให้กลายเป็นความสัมพันธ์ในการจัดหาที่เชื่อถือได้ และเป็นเหตุผลที่เราปฏิบัติต่อบันทึกการตรวจสอบของเราเองเสมือนเป็นผลิตภัณฑ์ตามสิทธิ์ของตนเอง คุณสามารถอ่านเพิ่มเติมเกี่ยวกับวิธีที่เราจัดการเรื่องนี้ได้ในของเรา หน้าคุณภาพ .
ต้นทุน เครื่องมือ และเวลานำ
ผู้ซื้อมักจะขอหมายเลขเดียวต่อชิ้นส่วน แต่ราคาของการหล่อคือผลรวมของต้นทุนที่แตกต่างกันมาก แผนภูมิด้านล่างแสดงโดยประมาณว่าต้นทุนโปรแกรมทั้งหมดของส่วนประกอบเครื่องยนต์อะลูมิเนียมหล่อโดยทั่วไปจะแยกส่วนอย่างไร
ข้อสรุปสองประการตามมา ประการแรก วัสดุและเครื่องมือมีอิทธิพลเหนือ ดังนั้นการเปลี่ยนแปลงความหนาของผนังเล็กน้อยอาจทำให้ราคาต่อหน่วยเคลื่อนไหวได้มากกว่าการเจรจาเรื่องอัตราค่าแรงที่ยาวนาน ประการที่สอง การใช้จ่ายที่มีคุณภาพไม่ใช่ค่าใช้จ่าย เป็นการประกันที่ถูกที่สุดสำหรับการเรียกร้องการรับประกันสำหรับฝาครอบที่รั่ว
ระยะเวลาดำเนินการเป็นไปตามตรรกะที่คล้ายกัน โดยปกติแล้วเครื่องมือจะใช้เวลาหลายสัปดาห์ตั้งแต่การออกแบบหยุดนิ่งจนถึงตัวอย่างแรก และอุปกรณ์จับยึดของเครื่องจักรจะเพิ่มเวลาลงไปอีก กำหนดการที่สมจริงช่วยให้สามารถทำการสุ่มตัวอย่างได้ แก้ไขการออกแบบหากจำเป็น และเตรียมการผลิตเป็นชุดเล็กๆ ก่อนที่จะเริ่มดำเนินการอย่างเต็มรูปแบบ
การทำงานร่วมกับพันธมิตรด้าน Die Casting
ความล้มเหลวที่พบบ่อยที่สุดในโปรเจ็กต์การคัดเลือกนักแสดงไม่ใช่เรื่องทางเทคนิค มันเป็นช่องว่างการส่งมอบ ผู้ผลิตเครื่องมือตำหนิโรงหล่อ โรงหล่อตำหนิชุดโลหะผสม และร้านตัดเฉือนค้นพบปัญหาที่เกิดขึ้นตั้งแต่การฉีดครั้งแรก
ซัพพลายเออร์ที่ครอบคลุมการออกแบบแม่พิมพ์ การหล่อ การทำงานขั้นที่สอง การตัดเฉือนที่มีความแม่นยำ การรักษาพื้นผิว และการประกอบภายใต้หลังคาเดียวกันจะช่วยขจัดความเสี่ยงส่วนใหญ่นั้นได้ นอกจากนี้ยังทำให้วงจรป้อนกลับสั้นลง: เมื่อการเจาะด้วยเครื่องจักรเผยให้เห็นความพรุน โรงหล่อจะเรียนรู้เกี่ยวกับเรื่องนี้ในสัปดาห์เดียวกัน ไม่ใช่ไตรมาสเดียวกัน
หากคุณกำลังวางแผนหล่อเครื่องยนต์หรือระบบขับเคลื่อนใหม่ ควรนำพันธมิตรด้านการผลิตเข้าร่วมการสนทนาก่อนที่ภาพวาดจะค้าง การสนทนาสั้นๆ เกี่ยวกับสายการผลิตการกลึงตัด ความหนาของผนัง และปริมาณการตัดเฉือนสามารถช่วยประหยัดเวลาในวงจรเครื่องมือทั้งหมดได้ คุณยินดีต้อนรับสู่ พูดคุยกับทีมของเรา เกี่ยวกับโปรเจ็กต์ของคุณ ไม่ว่าจะเป็นชิ้นส่วนเดี่ยวหรือกลุ่มส่วนประกอบ
คำถามที่พบบ่อย
การหล่อบล็อกเครื่องยนต์เหมือนกับการหล่อแบบตายตัวหรือไม่?
ไม่ โดยปกติแล้วเสื้อสูบจะหล่อด้วยทรายหรือหล่อด้วยแรงดันต่ำจากเหล็กหรืออะลูมิเนียม เนื่องจากมีขนาดใหญ่และช่องภายในของบล็อกต้องใช้แม่พิมพ์ที่สามารถแตกหักได้ โดยปกติแล้ว การหล่อแบบแรงดันสูงจะใช้กับชิ้นส่วนขนาดเล็กและบางกว่า เช่น กรอบ ฝาครอบ กระทะ และฉากยึด ซึ่งปริมาณสูงและพิกัดความเผื่อที่แคบทำให้ต้นทุนของแม่พิมพ์เหล็กสมเหตุสมผล
โลหะอะไรที่ใช้หล่อชิ้นส่วนเครื่องยนต์?
เหล็กหล่อสีเทาและเหล็กดัดมีอิทธิพลเหนือบล็อกและเพลาข้อเหวี่ยงแบบดั้งเดิม อะลูมิเนียมอัลลอยด์ เช่น A356, A360, ADC12 และ A380 ใช้สำหรับส่วนหัว ตัวเรือน ฝาครอบ และชิ้นส่วนระบายความร้อน แมกนีเซียมจะปรากฏบนฝาครอบและฉากยึดน้ำหนักเบา ในขณะที่สังกะสีใช้สำหรับส่วนประกอบที่มีความแม่นยำขนาดเล็กซึ่งต้องการผนังที่บางมาก
เหตุใดชิ้นส่วนเครื่องยนต์หล่อจึงยังต้องมีการตัดเฉือน?
เนื่องจากการหล่อทำให้ได้รูปทรงใกล้ตาข่าย ไม่ใช่แบบสำเร็จรูป พื้นผิวหล่อไม่สามารถรับค่าเผื่อที่จำเป็นสำหรับรูแบริ่ง หน้าซีล หรือรูเกลียวได้ การตัดเฉือนจะขจัดชั้นโลหะที่ได้รับการควบคุมเพื่อให้ได้ค่าความคลาดเคลื่อนที่ยอมรับได้ และยังเผยให้เห็นรูพรุนภายในที่อาจใช้งานไม่ได้อีกด้วย
การหล่อและส่งมอบชิ้นส่วนเครื่องยนต์ใช้เวลานานเท่าใด?
สำหรับชิ้นส่วนใหม่ ใช้เวลาหลายสัปดาห์ในการออกแบบและผลิตเครื่องมือ จากนั้นจึงสุ่มตัวอย่างเพื่อตรวจสอบขนาดและพารามิเตอร์ของกระบวนการ การผลิตชิ้นส่วนที่ครบกำหนดจะดำเนินการอย่างรวดเร็ว โดยมักวัดในหน่วยวัน แต่ระยะเวลาในการผลิตทั้งหมดยังรวมถึงการจัดหาวัสดุ การตัดเฉือน การรักษาพื้นผิว การตรวจสอบ และการขนส่ง
ความพรุนในชิ้นส่วนเครื่องยนต์หล่อสามารถซ่อมแซมได้หรือไม่?
บางครั้งความพรุนของพื้นผิวขนาดเล็กสามารถปิดผนึกได้ด้วยการชุบ แต่ไม่ควรซ่อมแซมความพรุนของโครงสร้างในบริเวณที่รับแรงกดหรือรับน้ำหนัก คำตอบที่ถูกต้องคือแก้ไขกระบวนการ ปรับเกตหรือการทำความเย็น และเก็บตัวอย่างใหม่ การซ่อมแซมช่องว่างภายในเป็นการซ่อนปัญหามากกว่าการแก้ปัญหา
ฉันจะรู้ได้อย่างไรว่าการหล่อจะไม่รั่วซึม?
ความแน่นของรอยรั่วได้รับการออกแบบและควบคุมโดยไม่ได้หวังไว้ โดยเริ่มต้นด้วยการจำลองการเติม ดำเนินการต่อด้วยการควบคุมคุณภาพหลอมเหลวและอุณหภูมิแม่พิมพ์ และจบลงด้วยการทดสอบแรงดันหรือรอยรั่วบนชิ้นส่วนการผลิต การตรวจสอบด้วยเอ็กซเรย์จะยืนยันว่าโครงสร้างภายในตรงกับจุดประสงค์การออกแบบ
การหล่อเครื่องยนต์เป็นเรื่องที่ให้รางวัลกับความอดทน กระบวนการ โลหะผสม และรูปทรงล้วนมีปฏิสัมพันธ์กัน และการตัดสินใจในการประชุมการออกแบบครั้งแรกมักจะปรากฏในอัตราเศษในอีกหนึ่งปีต่อมา รับสิ่งพื้นฐานที่ถูกต้อง รักษาห่วงโซ่อุปทานให้สั้นลง และควบคุมการหลอมและเครื่องมืออย่างจริงจังพอๆ กัน จากนั้นการหล่อจะทำงานอย่างเงียบๆ ตลอดอายุการใช้งานของยานพาหนะ
หากคุณต้องการความเห็นที่สองเกี่ยวกับส่วนที่คุณกำลังพัฒนา โปรดส่งแบบร่างมาให้เรา การสนทนาสั้นๆ เกี่ยวกับความหนาของผนัง เส้นการกลึงตัด และสต็อคการตัดมักจะเป็นชั่วโมงที่มีคุณค่าที่สุดในโครงการทั้งหมด
ข่าวล่าสุด
เรียนรู้เพิ่มเติมเกี่ยวกับข่าวอุตสาหกรรม
-
07
Sep
 การหล่อโลหะในอุตสาหกรรมยานยนต์: ตัวเลือกโลหะผสม ความคลาดเคลื่อน และการเลือก OEMผู้นำโปรแกรมด้านยานยนต์เคยส่งถาดเกียร์ที่ทดสอบการรั่วไม่สำเร็จมาให้เรา ความหนาของผนังลดลง มีความพรุนเกิดขึ้น และสายการผลิตหยุดทำงานสัปดาห์ละสองครั้ง การแก้ไขไม่ใช่การอัพเกรดวัสดุที่มีราคาแพง เป็...
-
28
Sep
โลหะผสมสังกะสี Zamak 3: คุณสมบัติ การใช้งานหล่อโลหะ และคู่มือการเลือกสำหรับ OEMเมื่อชิ้นส่วนโลหะต้องการรูปทรงที่ซับซ้อน พิกัดความเผื่อต่ำ และผิวสำเร็จที่ดีในราคาที่สมเหตุสมผล Zamak 3 มักจะเป็นสิ่งที่วิศวกรวัสดุให้ความสำคัญเป็นอันดับแรก ข้อสรุปดังกล่าวไม่ได้ขึ้นอยู่กับนิสัย...
ไม่ว่าคุณจะเป็นผู้ซื้อหรือพันธมิตรด้านการพัฒนา เรามุ่งมั่นที่จะมอบโซลูชันที่เชื่อถือได้ให้กับคุณ
ลิงค์ผลิตภัณฑ์
มือถือ
บริการลูกค้า
รับใบเสนอราคา
ติดต่อเรา
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: เลขที่ 1 ถนน Tianxing อุทยานวิทยาศาสตร์และเทคโนโลยี Daqi เขต Beilun เมือง Ningbo มณฑลเจ้อเจียงประเทศจีน
ลิขสิทธิ์ © Zhejiang Debang Intelligent Technology Co., Ltd. สงวนลิขสิทธิ์.
 ผู้ผลิตแม่พิมพ์หล่อ OEM/ODM